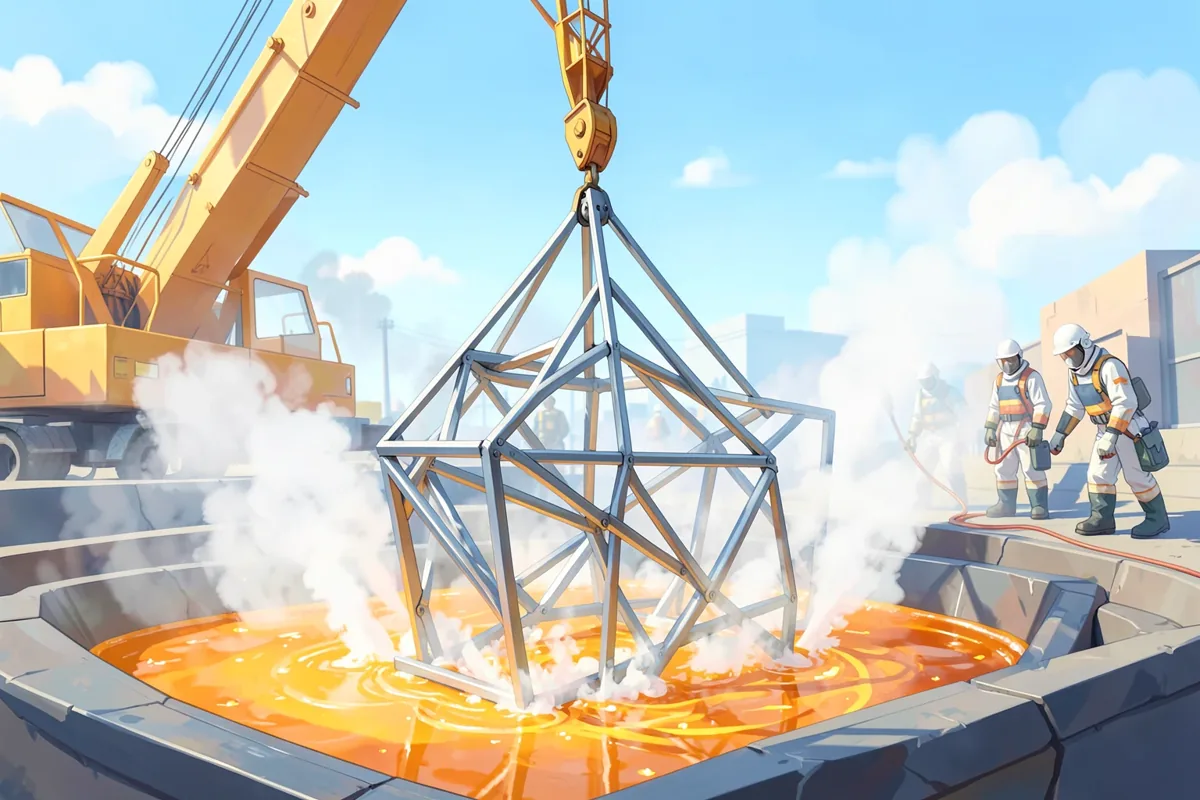
Mạ kẽm nhúng nóng là nhúng cả chi tiết thép đã làm sạch vào bể kẽm nóng chảy khoảng 450 °C, để kẽm bám và liên kết với bề mặt thép thành một lớp áo dày vài chục micromet. Lớp kẽm chống gỉ theo hai cách: che không cho nước và ôxy chạm vào thép, và khi bị trầy thì kẽm tự ăn mòn thay cho thép, gọi là bảo vệ hy sinh. Nhờ vậy ống thép, cột điện, lan can cầu, bu lông ngoài trời có thể đứng hàng chục năm mà không cần sơn.
Kẽm là kim loại như thế nào?
Kẽm có màu trắng xám hơi ánh xanh, nóng chảy ở khoảng 420 °C và sôi ở khoảng 907 °C, thấp bất thường so với đa số kim loại. Ở nhiệt độ phòng kẽm hơi giòn, nhưng khi được hâm lên khoảng 100–150 °C thì dễ cán, dễ uốn. Kẽm có mặt quanh ta ở nhiều dạng hơn người ta nghĩ:
- Lớp mạ chống gỉ trên tôn, ống, dây thép gai, cột điện: phần lớn kẽm thế giới đi vào đây.
- Đồng thau (đồng pha kẽm) trong vòi nước, ổ khoá, đầu nối.
- Hợp kim kẽm đúc áp lực: tay nắm cửa, khoá kéo, đồ trang trí nhỏ, vì kẽm chảy thấp, điền khuôn rất sắc nét.
- Vỏ pin khô và cực âm pin kiềm.
- Kẽm ôxít trong kem chống nắng, cao su, gốm sứ.
Mạ kẽm nhúng nóng diễn ra theo những bước nào?
Đây là quy trình trong nhà máy mạ, có bể kẽm lớn nóng liên tục và hệ thống hút khí. Chi tiết thép đi qua một chuỗi bể:
- Tẩy dầu mỡ trong dung dịch kiềm nóng.
- Tẩy gỉ trong bể axit loãng để lộ thép sạch.
- Rửa nước giữa các bước để khỏi mang hoá chất sang bể sau.
- Nhúng trợ dung (dung dịch muối kẽm clorua – amoni clorua) để bề mặt không ôxy hoá lại và kẽm dễ thấm ướt thép.
- Sấy khô thật kỹ. Bước này không được bỏ qua: chi tiết còn ẩm nhúng vào kẽm lỏng sẽ làm nước hoá hơi đột ngột, bắn kim loại nóng ra ngoài.
- Nhúng kẽm ở khoảng 445–460 °C, vài phút tuỳ độ dày thép, rồi kéo lên từ từ cho kẽm thừa chảy bớt.
- Làm nguội trong không khí hoặc nước, kiểm tra độ dày và bề mặt.
Kết cấu rỗng như ống, hộp phải có lỗ thoát khí và lỗ chảy kẽm do người thiết kế khoan sẵn. Không khí kẹt bên trong một hộp kín khi gặp nhiệt độ bể kẽm sẽ giãn nở mạnh, có thể làm chi tiết nổ tung. Đây là một trong những quy tắc an toàn quan trọng nhất của xưởng mạ.
Lớp mạ thật ra có nhiều tầng
Kẽm nóng chảy không chỉ bám lên thép mà phản ứng với sắt, tạo ra mấy lớp hợp kim kẽm – sắt nằm chồng nhau, càng gần thép càng nhiều sắt và càng cứng, ngoài cùng là lớp kẽm gần như nguyên chất. Lớp hợp kim ở giữa cứng hơn cả thép nền, nên lớp mạ nhúng nóng chịu va đập, kéo lê khi vận chuyển tốt hơn nhiều so với lớp sơn. Bề mặt mạ trên thép có nhiều silic đôi khi xám mờ thay vì sáng bóng, vì lớp hợp kim mọc lên tận mặt ngoài; đó là chuyện thành phần thép, không phải lỗi mạ.
Bảo vệ hy sinh là gì?
Trong dãy hoạt động hoá học, kẽm đứng trước sắt, tức kẽm "dễ nhường electron" hơn. Khi hai kim loại tiếp xúc với nhau trong nước (dù chỉ là màng ẩm mỏng), chúng thành một cặp pin: kẽm làm cực âm, bị ăn mòn dần; sắt làm cực dương, được giữ nguyên. Vì vậy một vết xước nhỏ để lộ thép trên tôn mạ kẽm thường không gỉ lan ra, kẽm xung quanh đã "che" bằng điện hoá.
Cùng nguyên lý này, người ta gắn các khối kẽm (gọi là kẽm hy sinh hay anốt hy sinh) lên vỏ tàu, chân vịt, bồn nước nóng, chân cầu cảng. Khối kẽm mòn dần theo năm tháng và được thay định kỳ, còn phần thép quý hơn thì được giữ.
Thiếc trên sắt tây thì ngược lại: thiếc đứng sau sắt, nên khi lớp thiếc trầy, sắt lộ ra lại bị ăn mòn nhanh hơn. Bài về thiếc cùng danh mục giải thích kỹ chuyện này.
Lớp mạ kẽm chịu được bao nhiêu năm?
Kẽm mòn chậm nhưng đều, và tốc độ mòn phụ thuộc gần như hoàn toàn vào môi trường. Tiêu chuẩn ISO 9223 chia môi trường khí quyển theo mức ăn mòn, kèm tốc độ hao mòn của kẽm:
| Mức | Môi trường ví dụ | Kẽm hao mòn mỗi năm (gần đúng) |
|---|---|---|
| C2 – thấp | nông thôn khô, xa biển, xa khu công nghiệp | đến khoảng 0,7 micromet |
| C3 – trung bình | đô thị, ven biển xa vừa phải | khoảng 0,7–2,1 micromet |
| C4 – cao | khu công nghiệp, vùng ven biển | khoảng 2,1–4,2 micromet |
| C5 – rất cao | sát biển nhiều hơi muối, công nghiệp ẩm nặng | khoảng 4,2–8,4 micromet |
Lớp mạ nhúng nóng trên thép dày thường đạt khoảng 70–100 micromet trở lên. Chia ra sẽ thấy: cùng một cột thép, đặt ở nơi khô ráo xa biển có thể giữ lớp kẽm cả trăm năm, đặt sát bờ biển miền Trung chỉ còn vài chục năm. Đây là con số đáng nhớ khi chọn vật liệu cho nhà ven biển: ở đó, mạ kẽm rồi sơn phủ thêm (hệ "song phủ") bền hơn nhiều so với chỉ mạ hoặc chỉ sơn.
Mạ kẽm điện phân (lớp kẽm sáng bóng trên ốc vít, bản lề) mỏng hơn nhiều, thường chỉ vài micromet tới khoảng hai mươi micromet, nên hợp với đồ trong nhà hơn là ngoài trời.
Vân hoa trên tôn mạ kẽm từ đâu mà có?
Nhiều tấm tôn mạ kẽm, nhất là loại sản xuất trước đây, có những đốm vân lấp lánh như bông tuyết hay lá dương xỉ. Đó là các hạt tinh thể kẽm lớn, nhìn được bằng mắt thường. Khi lớp kẽm lỏng trên tấm thép nguội và đông đặc, tinh thể mọc dạng nhánh cây từ một số mầm, mỗi hạt hướng mạng khác nhau nên phản xạ ánh sáng khác nhau.
Trước kia các bể kẽm thường có pha một ít chì hoặc antimon, làm hoa kẽm to và rõ. Ngày nay, do yêu cầu hạn chế chì và do tôn cần sơn phủ màu lên trên, nhiều dây chuyền làm tôn "không hoa" hoặc hoa nhỏ để bề mặt phẳng mịn. Hoa to hay nhỏ không nói lên lớp kẽm dày hay mỏng.
Loại tôn quen gọi "tôn lạnh" có màu bạc sáng hơn là thép mạ hợp kim nhôm – kẽm (khoảng 55% nhôm), bề mặt có hoa rất mịn, phản xạ nắng tốt hơn và chịu ăn mòn khí quyển tốt hơn tôn mạ kẽm thường cùng độ dày lớp mạ.
Vì sao hàn hoặc cắt tôn mạ kẽm phải thông gió?
Hồ quang hàn và ngọn lửa cắt nóng hàng nghìn độ, trong khi kẽm sôi ở khoảng 907 °C. Lớp kẽm quanh mối hàn vì vậy bốc hơi, gặp không khí cháy thành khói kẽm ôxít trắng mịn. Hít nhiều khói này có thể gây "sốt khói kim loại" vài giờ sau khi làm việc. Thợ hàn được hướng dẫn mài bỏ lớp mạ ở mép cần hàn, làm việc nơi thoáng hoặc có quạt hút khói đặt đúng hướng, đeo mặt nạ lọc phù hợp, và sơn chống gỉ giàu kẽm lại cho mối hàn sau khi xong. Cơ chế và triệu chứng sốt khói kim loại có bài riêng trong danh mục An toàn nhiệt.
Góc nhìn hôm nay: nhận ra và giữ đồ mạ kẽm
- Mạ nhúng nóng thường xám bạc, hơi sần, mép có giọt kẽm đông lại; mạ điện sáng bóng, mịn, mỏng.
- Lớp mạ mới đôi khi nổi "gỉ trắng" khi xếp chồng ẩm ướt: đó là muối kẽm, tách ra phơi khô cho thoáng là thường ổn.
- Khoan, cắt đồ mạ kẽm xong nên phủ sơn giàu kẽm lên mép cắt.
- Không dùng thùng, xô mạ kẽm để đựng đồ ăn chua hoặc nấu nướng, vì kẽm tan ra khi gặp axit và nhiệt.
Câu hỏi thường gặp
Kẽm nóng chảy ở bao nhiêu độ?
Kẽm nóng chảy ở khoảng 420 °C và sôi ở khoảng 907 °C. Bể mạ kẽm nhúng nóng thường được giữ ở khoảng 445–460 °C, cao hơn điểm chảy một chút để kẽm đủ lỏng.
Mạ kẽm nhúng nóng và mạ kẽm điện phân khác nhau thế nào?
Mạ nhúng nóng tạo lớp dày, thường vài chục tới hơn 100 micromet, có lớp hợp kim kẽm – sắt cứng, hợp với kết cấu ngoài trời. Mạ điện phân mỏng hơn nhiều, bề mặt sáng đẹp, hợp với ốc vít, phụ kiện dùng trong nhà.
Vì sao kẽm bảo vệ được thép kể cả khi bị trầy?
Kẽm hoạt động hoá học mạnh hơn sắt, nên khi hai kim loại cùng tiếp xúc với nước, kẽm bị ăn mòn trước và giữ cho thép không gỉ. Đó gọi là bảo vệ hy sinh, cùng nguyên lý với khối kẽm gắn dưới vỏ tàu.
Tôn mạ kẽm dùng được bao lâu?
Tuỳ độ dày lớp mạ và môi trường. Ở nơi khô ráo xa biển, kẽm hao rất chậm và lớp mạ có thể bền nhiều chục năm; sát biển nhiều hơi muối thì kẽm mòn nhanh gấp nhiều lần, nên cần sơn phủ thêm.
Vân hoa trên tôn mạ kẽm có phải là lỗi không?
Không. Vân hoa là các tinh thể kẽm lớn hình thành khi lớp kẽm lỏng đông đặc. Hoa to hay nhỏ phụ thuộc thành phần bể mạ và cách làm nguội, không phản ánh độ dày hay chất lượng lớp kẽm.