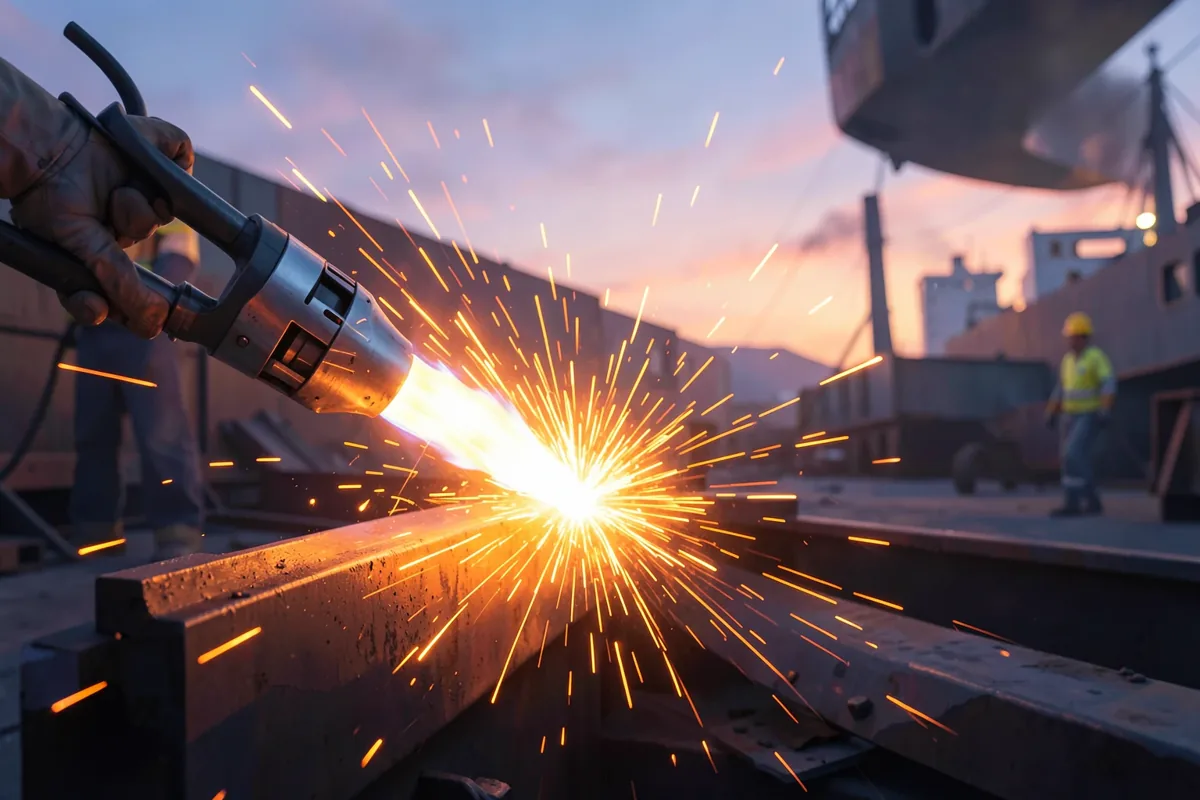
Hàn hơi và cắt hơi dùng ngọn lửa đốt từ hỗn hợp khí axetylen và ôxy tinh khiết, phần nóng nhất đạt khoảng 3.100 °C, đủ làm chảy thép. Khi hàn, ngọn lửa nung chảy mép kim loại và que hàn phụ. Khi cắt, ngọn lửa chỉ nung thép tới đỏ rực, rồi một luồng ôxy mạnh phun vào làm sắt cháy thành ôxít và thổi bay xỉ, tạo ra đường cắt — tức là thép bị đốt cháy chứ không phải bị nung chảy.
Vì sao lại là ôxy với axetylen?
Axetylen (C₂H₂) là khí chứa nhiều năng lượng trong liên kết ba giữa hai nguyên tử cacbon. Khi đốt với ôxy tinh khiết thay vì không khí, ngọn lửa không phải "chia" nhiệt cho khối nitơ chiếm gần bốn phần năm không khí, nên nhiệt độ vọt lên. Trong các loại khí đốt thông dụng ở xưởng, ngọn lửa ôxy – axetylen là nóng nhất, khoảng 3.100–3.200 °C ở đầu nhân ngọn lửa. Các khí khác như propan, khí hoá lỏng LPG, mêtan cũng đốt với ôxy được nhưng nguội hơn vài trăm độ, chỉ hợp để cắt và nung, ít dùng để hàn thép.
Nguyên lý này có từ đầu thế kỷ 20. Axetylen được sản xuất từ đất đèn (canxi cacbua) gặp nước, phản ứng mà nhiều người Việt lớn tuổi còn nhớ qua mùi khí đèn hay cảnh ủ trái cây cho mau chín.
Ba kiểu ngọn lửa hàn khác nhau thế nào?
Bằng cách vặn hai van trên mỏ hàn, thợ chỉnh tỷ lệ ôxy và axetylen, tạo ra ba kiểu ngọn lửa nhìn khác hẳn nhau:
| Kiểu ngọn lửa | Tỷ lệ ôxy : axetylen | Nhìn thấy | Dùng cho |
|---|---|---|---|
| Trung tính | Khoảng 1 : 1 (có thể hơi dư ôxy) | Nhân sáng trắng xanh, đầu tròn, rõ nét | Hàn thép cacbon, đồng, phần lớn công việc |
| Cacbon hoá (dư axetylen) | Ôxy ít hơn | Có thêm "lưỡi" lửa trắng mờ quanh nhân | Một số hợp kim, đắp lớp cứng, hàn nhôm theo cách cũ |
| Ôxy hoá (dư ôxy) | Ôxy nhiều hơn | Nhân ngắn, nhọn, ngọn lửa xanh tím, có tiếng rít | Hàn đồng thau, đồng thanh |
Vì sao đồng thau lại cần ngọn lửa ôxy hoá? Đồng thau chứa kẽm, mà kẽm sôi ở khoảng 907 °C, thấp hơn nhiều so với nhiệt độ chảy của chính đồng thau. Dư ôxy tạo lớp ôxít kẽm mỏng trên vũng hàn, hãm bớt kẽm bay hơi. Ngược lại, hàn thép bằng ngọn lửa ôxy hoá làm sắt cháy, mối hàn sủi bọt, giòn.
Ngọn lửa trung tính có cấu trúc ba vùng: nhân sáng nhất sát đầu béc, vùng giữa nóng nhất ngay trước đầu nhân (đây là chỗ đặt vào vũng hàn), và vỏ lửa bên ngoài nơi khí còn lại cháy tiếp với ôxy của không khí.
Cắt thép bằng ôxy hoạt động ra sao?
Cắt hơi dựa vào một tính chất đặc biệt của sắt: ở nhiệt độ đỏ sáng, khoảng 870–900 °C, sắt có thể cháy trong ôxy tinh khiết, toả rất nhiều nhiệt. Mỏ cắt có hai đường khí:
- Ngọn lửa nung sơ bộ (vòng lửa nhỏ quanh béc) nung một điểm trên mép tấm thép tới đỏ sáng.
- Luồng ôxy cắt ở tâm béc được mở ra. Ôxy tinh khiết phun vào điểm đỏ, sắt bốc cháy thành ôxít sắt. Phản ứng toả nhiệt giúp nung tiếp lớp thép phía dưới, và áp lực luồng ôxy thổi xỉ lỏng ra khỏi rãnh.
- Người thợ (hoặc máy) dắt mỏ cắt đi đều, đường cắt tiến lên như một dải lửa đốt xuyên tấm.
Cách này cắt được thép cacbon rất dày, từ vài milimét tới hàng trăm milimét, với thiết bị gọn nhẹ, không cần điện. Đó là lý do mỏ cắt hơi có mặt ở bãi phá dỡ tàu cũ, công trường cầu, xưởng chế tạo kết cấu.
Vì sao cắt hơi không cắt được inox và nhôm?
Muốn cắt bằng cách đốt cháy, vật liệu phải thoả hai điều kiện: nhiệt độ bắt cháy thấp hơn nhiệt độ nóng chảy, và ôxít tạo ra phải chảy loãng ở nhiệt độ thấp hơn kim loại để bị thổi đi. Thép cacbon thoả cả hai.
- Inox chứa nhiều crom; crom ôxít rất khó chảy, tạo lớp vỏ chặn ôxy chui vào, đường cắt bị "nghẹt".
- Nhôm tạo nhôm ôxít chảy ở khoảng 2.072 °C, trong khi nhôm đã chảy ở khoảng 660 °C. Kim loại chảy nhão ra trước khi kịp cháy.
- Gang nhiều cacbon và silic, chảy ở nhiệt độ thấp hơn nhiệt độ bắt cháy, nên cũng rất khó cắt hơi.
- Đồng dẫn nhiệt quá nhanh, không giữ được điểm đỏ.
Những vật liệu này được cắt bằng plasma, laser hoặc tia nước.
Bình khí ôxy và axetylen nguy hiểm ở đâu?
Thiết bị hàn cắt hơi gọn nhẹ nhưng chứa hai thứ đáng sợ: ôxy nén áp suất cao và một khí cháy không ổn định. Các quy tắc an toàn trong tiêu chuẩn và giáo trình nghề đều xoay quanh mấy điểm:
- Axetylen không được nén như khí thường. Ở áp suất cao, axetylen có thể tự phân huỷ gây nổ dù không có ôxy. Vì thế bình axetylen chứa một khối xốp tẩm axeton, axetylen hoà tan vào axeton. Bình phải luôn đứng thẳng, để nằm có thể làm axeton chảy ra theo khí. Áp suất làm việc axetylen sau van giảm áp được giữ thấp, khoảng dưới 1 bar.
- Ôxy với dầu mỡ là hỗn hợp cháy dữ dội. Không tra dầu vào van, đồng hồ ôxy; không cầm bằng găng dính dầu. Ôxy tinh khiết làm vật liệu bình thường không cháy được (quần áo, mỡ) bốc cháy mạnh.
- Không dùng đồng đỏ hay hợp kim nhiều đồng cho đường axetylen, vì axetylen tạo với đồng một hợp chất dễ nổ.
- Van chống cháy ngược phải lắp trên cả hai đường khí, ngăn ngọn lửa chạy ngược vào ống và bình.
- Kiểm tra rò rỉ bằng nước xà phòng, không bao giờ bằng lửa.
- Bình được xích cố định, tránh nắng, xa nguồn nhiệt, có nắp chụp van khi vận chuyển.
Còn một nguy hiểm ít ai nghĩ tới: cắt hay hàn trên thùng phuy, bồn chứa từng đựng xăng dầu, dù "đã rửa", hơi còn sót bên trong có thể phát nổ. Rất nhiều tai nạn nặng ở các xưởng nhỏ bắt nguồn đúng từ việc này. Công việc đó chỉ được làm theo quy trình làm sạch và kiểm khí của người có chuyên môn.
Hàn hơi còn chỗ đứng không khi đã có hàn điện?
Với thép kết cấu, hàn hơi gần như đã nhường chỗ cho hàn hồ quang vì chậm và vùng ảnh hưởng nhiệt rộng. Nhưng ngọn lửa ôxy – axetylen vẫn sống ở nhiều việc: hàn vảy ống đồng máy lạnh, nung nóng để nắn thẳng dầm, nung nóng trước khi tháo chi tiết bị kẹt, sửa chữa ở nơi không có điện, và đặc biệt là cắt thép dày. Trong các bãi phá dỡ tàu biển, phần lớn vỏ thép vẫn được cắt bằng mỏ cắt hơi. Đội cứu hộ cũng mang theo thiết bị cắt nhiệt gọn nhẹ.
Nếu muốn tìm hiểu kỹ hơn, giáo trình "Công nghệ hàn khí" của các trường cao đẳng kỹ thuật trình bày đủ cấu tạo mỏ hàn, béc cắt và bảng chọn áp suất theo chiều dày. Kiến thức an toàn bình khí thì có trong các tiêu chuẩn TCVN về an toàn hàn và chai chứa khí.
Câu hỏi thường gặp
Ngọn lửa ôxy – axetylen nóng bao nhiêu độ?
Vùng nóng nhất, ngay trước đầu nhân ngọn lửa trung tính, đạt khoảng 3.100–3.200 °C. Đây là ngọn lửa nóng nhất trong các khí đốt thông dụng ở xưởng, đủ làm chảy thép (khoảng 1.500 °C).
Cắt hơi có làm chảy thép không?
Không hẳn. Ngọn lửa chỉ nung thép tới khoảng 870–900 °C, sau đó luồng ôxy tinh khiết đốt cháy sắt thành ôxít và thổi xỉ đi. Đường cắt hình thành chủ yếu nhờ phản ứng cháy chứ không phải nóng chảy.
Vì sao không cắt inox bằng ôxy – axetylen được?
Inox chứa crom tạo lớp ôxít rất khó chảy, chặn ôxy đi vào và làm nghẹt đường cắt. Nhôm, gang, đồng cũng không cắt hơi được. Những vật liệu này dùng plasma, laser hoặc tia nước.
Vì sao bình axetylen phải để đứng?
Axetylen trong bình được hoà tan vào axeton thấm trong khối xốp. Để bình nằm, axeton có thể chảy ra theo khí vào ống và mỏ hàn, gây ngọn lửa bất thường và hư thiết bị, làm tăng nguy cơ sự cố.
Ba kiểu ngọn lửa hàn hơi là gì?
Ngọn lửa trung tính (ôxy và axetylen gần bằng nhau) dùng cho phần lớn việc hàn thép; ngọn lửa cacbon hoá dư axetylen; ngọn lửa ôxy hoá dư ôxy dùng cho đồng thau để hạn chế kẽm bay hơi.