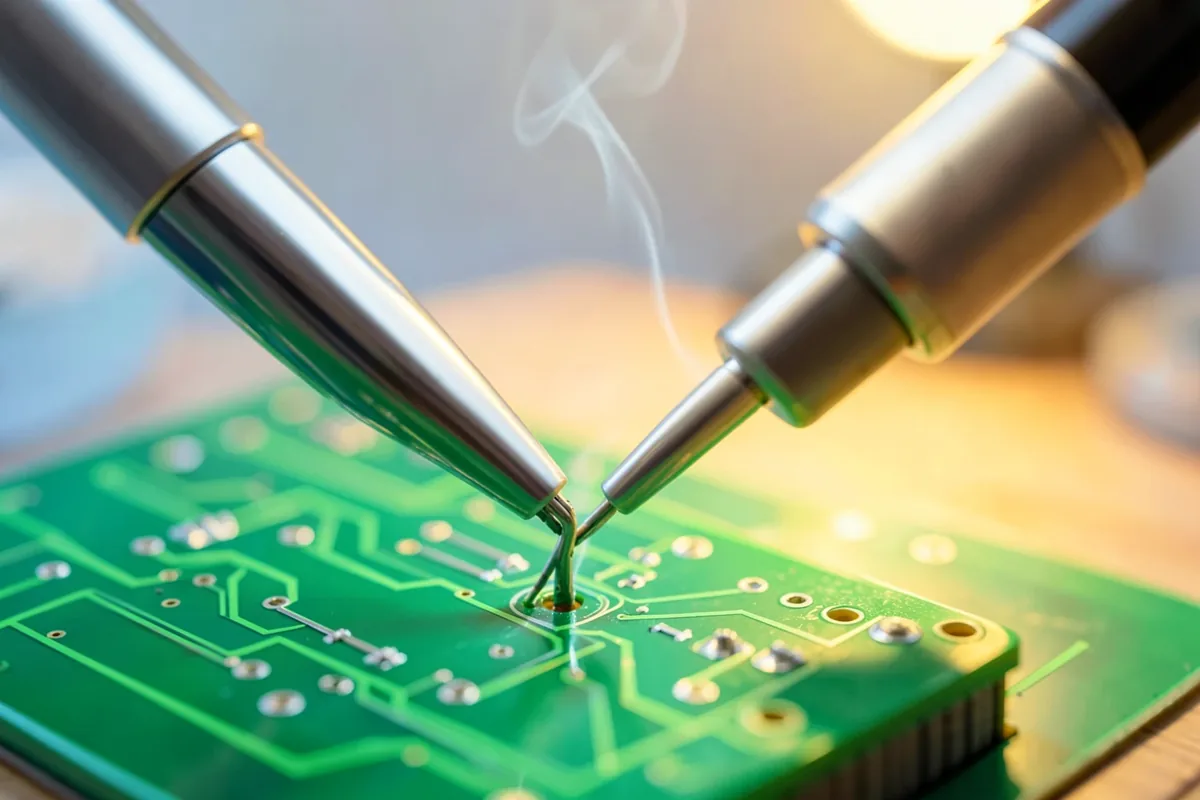
Một mối hàn thiếc tốt trên mạch điện tử có dạng hình nón hoặc lõm nhẹ, bề mặt mịn, ôm đều quanh chân linh kiện và loang phẳng ra đệm đồng. Hình dạng đó cho thấy thiếc lỏng đã "thấm ướt" cả chân linh kiện lẫn đệm mạch, tạo lớp liên kết kim loại thật sự. Mối hàn vón tròn như hạt bi, xám sần hay rạn nứt là dấu hiệu thiếc chỉ đậu lên trên mà chưa liên kết, gọi là mối hàn nguội.
Hàn thiếc là gì, có giống hàn sắt thép không?
Hàn thiếc thuộc nhóm hàn vảy mềm: chỉ có hợp kim hàn (thường gọi là thiếc hàn) nóng chảy, còn đồng của đường mạch và chân linh kiện vẫn rắn. Điều này khác hẳn hàn hồ quang, nơi mép kim loại gốc bị nung chảy. Thiếc hàn chảy ở khoảng 180–230 °C tuỳ loại, thấp hơn rất nhiều so với đồng (khoảng 1.085 °C), nên linh kiện điện tử chịu được.
Vậy thiếc bám vào đồng bằng cách nào? Khi thiếc lỏng chạm vào bề mặt đồng sạch, một lớp mỏng cỡ vài micromét các hợp chất liên kim thiếc – đồng (chủ yếu Cu₆Sn₅) hình thành ở mặt tiếp giáp. Lớp này là "rễ" của mối hàn. Nếu bề mặt đồng bị ôxi hoá hoặc dính dầu mỡ, thiếc không thấm được, chỉ vón lại thành giọt tròn như nước trên lá sen. Nếu nung quá lâu, lớp liên kim lại dày lên quá mức và giòn. Toàn bộ nghệ thuật hàn thiếc xoay quanh việc tạo ra lớp liên kim vừa đủ.
Vì sao mối hàn bóng, hình nón mới là mối tốt?
Hình dạng mối hàn là "bản tường trình" về quá trình thấm ướt. Khi thiếc lỏng thấm tốt, sức căng bề mặt kéo nó loang ra, tạo góc tiếp xúc nhỏ với đệm đồng và chân linh kiện. Kết quả là một mặt lõm nhẹ như chân núi, ôm quanh chân linh kiện thành hình nón. Khi thấm kém, góc tiếp xúc lớn, thiếc co tròn lại như giọt nước.
| Dấu hiệu | Mối hàn tốt | Mối hàn có vấn đề |
|---|---|---|
| Hình dạng | Hình nón hoặc lõm nhẹ, viền mỏng dần ra đệm | Tròn vo như hạt bi, hoặc thiếu thiếc lộ đệm |
| Bề mặt | Mịn; bóng (thiếc có chì) hoặc hơi mờ đều (thiếc không chì) | Xám sần, nhăn, có vết rạn |
| Viền tiếp xúc | Liền mạch với đệm và chân linh kiện | Có rãnh hở, thiếc không chạm tới mép đệm |
| Lượng thiếc | Vừa đủ, thấy được đường viền chân linh kiện | Quá nhiều che kín, hoặc chảy dính sang đệm bên cạnh |
Lưu ý quan trọng: thiếc hàn không chì khi nguội thường hơi mờ, không bóng gương như thiếc có chì. Mờ đều mà vẫn đúng hình nón là bình thường; mờ kèm sần sùi, rạn mới là dấu hiệu xấu. Rất nhiều người mới học tưởng nhầm mối hàn không chì đúng chuẩn là mối hàn nguội.
Mối hàn nguội là gì và vì sao gây lỗi chập chờn?
Mối hàn nguội xảy ra khi nhiệt không đủ để cả chân linh kiện lẫn đệm mạch cùng đạt nhiệt độ thấm ướt, hoặc khi linh kiện bị rung trong lúc thiếc đang đông đặc. Thiếc chỉ dính hờ lên trên, mặt tiếp giáp có khe hoặc lớp ôxít. Lúc mới hàn, mạch vẫn chạy. Nhưng sau nhiều tháng nóng lạnh luân phiên, kim loại giãn nở khác nhau làm khe rạn rộng ra, tiếp xúc lúc có lúc không. Đó là thủ phạm của rất nhiều lỗi "đập nhẹ thì chạy": loa rè, đèn chập chờn, máy tự khởi động lại.
Những nguyên nhân thường gặp:
- Đầu mỏ hàn bẩn, phủ ôxít đen nên không truyền nhiệt tốt.
- Chỉ chấm mỏ hàn vào thiếc mà không áp vào chân linh kiện và đệm cùng lúc.
- Chân linh kiện, đệm mạch bị ôxi hoá do để lâu, không có chất trợ hàn.
- Đệm nối với mảng đồng lớn (đường mát, đường nguồn) hút nhiệt quá nhanh.
- Rung hoặc thổi vào mối hàn khi thiếc chưa đông hẳn.
Nhựa thông và chất trợ hàn để làm gì?
Đồng để ngoài không khí luôn phủ một lớp ôxít mỏng. Lớp này ngăn thiếc thấm ướt. Chất trợ hàn (flux) làm hai việc: hoà tan lớp ôxít khi được nung nóng, và phủ lên bề mặt để ngăn ôxi hoá trở lại trong lúc hàn. Nhựa thông, chiết từ nhựa cây thông, là chất trợ hàn cổ điển. Phần lớn dây thiếc hàn điện tử có lõi nhựa thông hoặc chất trợ hàn tổng hợp chạy dọc bên trong, nên khi dây chảy, chất trợ hàn chảy ra trước.
Chất trợ hàn chia làm vài loại theo độ hoạt tính. Loại "không cần làm sạch" để lại cặn rất ít, an toàn cho mạch. Loại hoạt tính mạnh dùng cho kim loại khó hàn, cặn của nó ăn mòn nên phải rửa sạch. Axit hàn dùng cho tôn, máng xối tuyệt đối không dùng cho mạch điện tử: cặn axit ăn đứt đường mạch sau vài tháng.
Thiếc có chì và thiếc không chì khác nhau thế nào?
Suốt nhiều thập kỷ, hợp kim thiếc – chì tỷ lệ 63/37 là chuẩn của ngành điện tử. Đây là hợp kim cùng tinh: nó chảy ở đúng một nhiệt độ, khoảng 183 °C, chuyển thẳng từ rắn sang lỏng, không qua giai đoạn nhão. Thiếc 60/40 có một khoảng nhão hẹp từ khoảng 183 °C tới gần 190 °C.
Từ ngày 1/7/2006, chỉ thị RoHS của Liên minh châu Âu hạn chế chì trong phần lớn thiết bị điện, điện tử bán ra thị trường này, kéo cả ngành chuyển sang thiếc không chì. Loại phổ biến nhất là hợp kim thiếc – bạc – đồng, thường ký hiệu SAC305 (khoảng 96,5% thiếc, 3% bạc, 0,5% đồng), chảy trong khoảng 217–220 °C. Nhiệt độ cao hơn khoảng 35 độ nghĩa là linh kiện và mạch chịu nhiệt nhiều hơn, mối hàn hơi kém thấm ướt, và đầu mỏ hàn mòn nhanh hơn.
Với người học, lời khuyên chung của các cơ sở đào tạo hiện nay là dùng thiếc không chì: chì là kim loại độc tích luỹ trong cơ thể, nguy hiểm nhất với trẻ em. Nếu phải sửa thiết bị cũ có mối hàn chì, cần rửa tay kỹ sau khi làm, không ăn uống tại bàn hàn, và gom xỉ thiếc, đầu mỏ hàn hỏng vào chỗ thu gom riêng chứ không đổ chung rác.
Nhà máy hàn hàng nghìn mối trên một bo mạch bằng cách nào?
Hàn tay chỉ còn dùng cho sửa chữa, mẫu thử và linh kiện lớn. Trong nhà máy điện tử, hai quy trình chính là:
- Hàn sóng: bo mạch cắm linh kiện chân xuyên lỗ chạy qua một "con sóng" thiếc lỏng được bơm trào lên. Mặt dưới bo chạm sóng, mọi chân được hàn trong vài giây.
- Hàn nóng chảy lại (reflow): kem hàn (bột thiếc trộn chất trợ hàn) được in qua khuôn lưới lên từng đệm, máy gắp đặt linh kiện dán bề mặt lên trên, rồi bo chạy qua lò có nhiều vùng nhiệt. Đường cong nhiệt độ được tính tới từng giây: nâng dần để chất trợ hàn hoạt động, vượt điểm chảy trong khoảng ngắn, rồi hạ nhiệt có kiểm soát.
Sau lò, máy soi quang học tự động chụp từng mối hàn; các linh kiện có chân giấu bên dưới như chip BGA phải kiểm bằng tia X.
Khói hàn thiếc có độc không?
Khói trắng bốc lên khi hàn thiếc chủ yếu là chất trợ hàn bị nung nóng, không phải hơi chì: ở nhiệt độ mỏ hàn, chì gần như không bay hơi đáng kể. Tuy vậy, khói nhựa thông là chất gây kích ứng đường hô hấp; tiếp xúc lâu ngày có thể gây hen nghề nghiệp, được ghi nhận trong y học lao động. Vì thế bàn hàn cần quạt hút khói có lọc than hoạt tính hoặc hệ hút cục bộ, và không cúi mặt sát mối hàn. Đầu mỏ hàn nóng khoảng 300–400 °C, phải đặt vào giá đỡ khi không dùng, tránh xa dây điện, vải và trẻ em.
Người muốn học điện tử có thể tìm các lớp ở trường nghề, câu lạc bộ kỹ thuật của trường học hay trung tâm sáng tạo, nơi có thiết bị hút khói và người hướng dẫn.
Câu hỏi thường gặp
Mối hàn thiếc tốt trông như thế nào?
Mối hàn tốt có hình nón hoặc lõm nhẹ, ôm đều quanh chân linh kiện, loang phẳng ra đệm đồng, bề mặt mịn. Thiếc có chì thì bóng, thiếc không chì thường hơi mờ đều mà vẫn đạt chuẩn.
Mối hàn nguội là gì?
Mối hàn nguội là mối hàn mà thiếc chưa thấm ướt và liên kết với đồng, thường do thiếu nhiệt, bề mặt bẩn hoặc rung lúc đông đặc. Nó trông xám sần hoặc vón tròn và gây lỗi tiếp xúc chập chờn.
Thiếc hàn nóng chảy ở bao nhiêu độ?
Thiếc – chì 63/37 chảy ở khoảng 183 °C. Thiếc không chì SAC305 phổ biến hiện nay chảy trong khoảng 217–220 °C. Thiếc nguyên chất chảy ở khoảng 232 °C.
Nhựa thông dùng để làm gì khi hàn?
Nhựa thông là chất trợ hàn: khi nóng nó hoà tan lớp ôxít trên bề mặt đồng và che bề mặt khỏi ôxi hoá, giúp thiếc thấm ướt và bám chắc. Phần lớn dây thiếc điện tử đã có lõi chất trợ hàn bên trong.
Khói hàn thiếc có hại không?
Khói chủ yếu là chất trợ hàn bị nung, gây kích ứng mắt và đường thở, hít lâu có thể gây hen nghề nghiệp. Nên dùng quạt hút khói, làm nơi thoáng và rửa tay sau khi hàn, đặc biệt khi sửa mạch cũ có thiếc chì.