Thấm cacbon và thấm nitơ là hai cách làm cứng riêng lớp bề mặt của chi tiết thép, để mặt ngoài chống mòn như đá mài còn lõi bên trong vẫn dẻo dai chịu va đập. Thấm cacbon đưa thêm cacbon vào lớp vỏ ở khoảng 900–950 °C rồi trui; thấm nitơ đưa nitơ vào ở khoảng 500–570 °C, không cần trui nên ít cong vênh. Bánh răng hộp số, trục cam, trục khuỷu, khuôn ép nhựa đều sống nhờ một trong hai cách này.
Vì sao cần "vỏ cứng, lõi dẻo"?
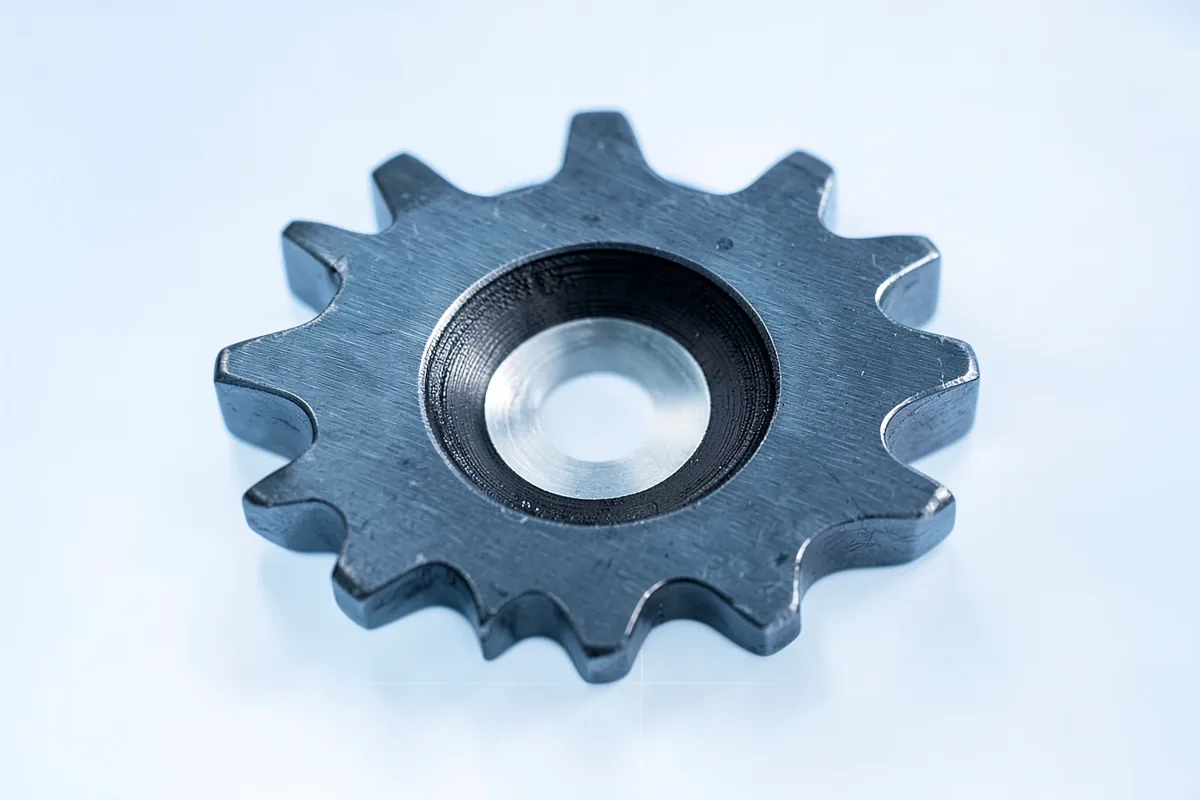
Hãy nhìn một bánh răng trong hộp số xe máy. Mặt răng liên tục bị răng đối diện trượt, lăn, ép lên với áp lực rất lớn. Nếu mặt răng mềm, nó mòn nhanh và tróc rỗ. Nhưng chân răng lại chịu uốn và va đập mỗi lần sang số đột ngột. Nếu cả chiếc răng cứng giòn như mặt răng, nó có thể gãy ngang chân.
Thép một mác duy nhất không đáp ứng được cả hai yêu cầu: nhiều cacbon thì cứng nhưng giòn, ít cacbon thì dai nhưng mềm. Lời giải là dùng thép ít cacbon (khoảng 0,15–0,25%) cho toàn chi tiết, rồi chỉ "bơm" thêm cacbon hoặc nitơ vào lớp vỏ mỏng bên ngoài. Kết quả là một vật liệu "hai trong một", giống như quả trứng: vỏ cứng, bên trong mềm, nhưng ở đây hai phần liền một khối, không bong tách.
| Tiêu chí | Thấm cacbon | Thấm nitơ |
|---|---|---|
| Nhiệt độ xử lý | Khoảng 900–950 °C | Khoảng 500–570 °C |
| Cần trui sau đó | Có, rồi ram thấp | Không |
| Chiều sâu lớp thấm thường gặp | Khoảng 0,5–2 mm | Khoảng 0,1–0,6 mm |
| Độ cứng bề mặt | Rất cao | Rất cao, có thể cao hơn nữa |
| Cong vênh, biến dạng | Đáng kể, thường phải mài lại | Rất ít, có thể làm sau gia công tinh |
| Thời gian | Vài giờ tới hơn chục giờ | Hàng chục giờ (thấm khí) |
| Thép hợp | Thép cacbon thấp, thép hợp kim thấm | Thép chứa crom, molypden, nhôm, vanadi |
| Chi tiết điển hình | Bánh răng hộp số, trục cam, chốt piston | Trục khuỷu, xi lanh, khuôn ép, trục vít máy ép nhựa |
Thấm cacbon hoạt động thế nào?
Ở khoảng 900–950 °C, thép đã chuyển sang dạng austenit, kiểu xếp nguyên tử có khe rộng, hoà tan được nhiều cacbon. Nếu bề mặt thép tiếp xúc với môi trường giàu cacbon, các nguyên tử cacbon sẽ khuếch tán từ ngoài vào trong, giống như mực loang dần vào giấy. Càng nóng và càng lâu, cacbon đi càng sâu. Theo quy luật khuếch tán, chiều sâu lớp thấm tăng tỷ lệ với căn bậc hai của thời gian: muốn sâu gấp đôi phải thấm lâu gấp bốn.
Mục tiêu thường là đưa nồng độ cacbon ở bề mặt lên khoảng 0,8–1%, giảm dần vào trong tới mức của thép gốc. Có ba cách cấp cacbon, theo thứ tự lịch sử:
- Thấm thể rắn: xếp chi tiết vào hộp thép, lèn than gỗ trộn chất xúc tác, trát kín rồi nung nhiều giờ. Cách cổ điển, nay ít dùng vì khó kiểm soát.
- Thấm thể lỏng: nhúng vào bể muối nóng chảy chứa chất cấp cacbon. Nhanh, đều, nhưng nhiều loại muối cũ chứa xyanua rất độc, nên ngày càng bị hạn chế.
- Thấm thể khí: nung trong lò kín có khí quyển giàu cacbon, thường là khí nền pha thêm khí đốt như propan. Máy đo "thế cacbon" của khí quyển giúp điều chỉnh chính xác nồng độ bề mặt. Đây là cách phổ biến nhất trong nhà máy hiện đại. Thấm cacbon chân không áp suất thấp là thế hệ mới hơn, sạch và ít ôxi hoá biên hạt.
Thấm xong chưa phải là cứng. Chi tiết phải được trui, tức nung tới nhiệt độ nhất định rồi làm nguội thật nhanh (thường trong dầu), để lớp vỏ giàu cacbon chuyển thành mactenxit rất cứng; lõi ít cacbon thì chỉ cứng vừa phải và vẫn dai. Sau đó ram thấp khoảng 150–200 °C để giảm giòn mà vẫn giữ độ cứng bề mặt. Vì trải qua nung cao rồi nguội nhanh, chi tiết thấm cacbon thường cong vênh đôi chút, bánh răng chính xác phải mài răng sau nhiệt luyện.
Nếu có chỗ không muốn bị thấm, ví dụ đoạn ren cần dẻo để vặn, thợ phủ một lớp sơn chắn cacbon hoặc mạ đồng lên chỗ đó trước khi vào lò.
Thấm nitơ có gì khác?
Thấm nitơ diễn ra ở nhiệt độ thấp hơn nhiều, khoảng 500–570 °C, dưới vùng chuyển pha của thép. Nitơ khuếch tán vào và kết hợp với các nguyên tố hợp kim như crom, molypden, nhôm, vanadi thành những hạt nitrit cực nhỏ và cứng, phân tán dày đặc trong lớp bề mặt. Chính các hạt này làm bề mặt cứng lên, không cần trui.
Từ đó có ba lợi thế lớn. Một là biến dạng rất ít, vì không có chuyển pha và không có làm nguội đột ngột; chi tiết có thể gia công tinh xong rồi mới thấm. Hai là lớp thấm giữ độ cứng ở nhiệt độ cao tốt hơn, hợp với chi tiết làm việc nóng. Ba là lớp nitrit ở ngoài cùng tăng khả năng chống mòn dính và chống ăn mòn.
Nhược điểm: lớp thấm mỏng hơn thấm cacbon, nên không hợp với chi tiết chịu áp lực tiếp xúc cực lớn cần lớp cứng sâu; thời gian thấm khí kéo dài hàng chục giờ; và thép phải chứa nguyên tố tạo nitrit, thép cacbon thường cho kết quả kém.
Các cách thấm nitơ:
- Thấm nitơ thể khí trong khí amoniac phân huỷ, cách cổ điển.
- Thấm nitơ plasma (thấm ion): chi tiết làm cực âm trong buồng chân không, khí nitơ – hydro bị ion hoá phát ánh sáng tím hồng bao quanh chi tiết. Ion bắn vào bề mặt, vừa làm sạch vừa cấp nitơ. Dễ che chắn chỗ không cần thấm, ít khí thải.
- Thấm cacbon – nitơ và thấm nitơ – cacbon: đưa cả hai nguyên tố vào cùng lúc, nằm giữa hai phương pháp chính, hay dùng cho chi tiết nhỏ sản xuất hàng loạt.
Bánh răng hộp số và trục cam được làm cứng ra sao?
Một bánh răng hộp số ô tô điển hình đi qua chuỗi: rèn phôi, thường hoá cho hạt đều, tiện phay tạo răng, thấm cacbon, trui dầu, ram thấp, rồi mài răng và kiểm tra. Mác thép thường dùng là thép hợp kim thấm cacbon chứa crom, mangan, đôi khi niken và molypden, ví dụ các mác 20CrMnTi, 20MnCr5. Kỹ sư quy định chiều sâu lớp thấm hiệu dụng tính tới độ cứng nhất định, và nhà máy cắt mẫu cùng mẻ để đo.
Trục cam đóng mở xupap chịu ma sát trượt liên tục ở đỉnh cam. Tuỳ thiết kế, trục cam thép có thể thấm cacbon, thấm nitơ, hoặc làm cứng bề mặt bằng trui cảm ứng. Trục cam gang đúc lại có cách riêng: làm nguội nhanh vùng đỉnh cam ngay trong khuôn để tạo gang trắng cứng.
Trục khuỷu và xi lanh động cơ diesel, trục vít máy ép nhựa, khuôn đúc áp lực nhôm thì hay thấm nitơ, vì cần giữ đúng kích thước sau xử lý và chịu nhiệt.
Có cách nào làm cứng bề mặt mà không thấm?
Có. Trui bề mặt không thêm nguyên tố nào, chỉ nung nhanh lớp ngoài của thép đủ cacbon (khoảng 0,4–0,5%) rồi phun nước làm nguội tức thì. Cách phổ biến nhất là trui cảm ứng: cuộn dây đồng mang dòng điện tần số cao bao quanh chi tiết, dòng điện xoáy nung lớp ngoài đỏ lên trong vài giây, lõi vẫn nguội. Ngõng trục, bề mặt thanh dẫn hướng máy công cụ, răng bánh răng lớn hay được làm theo cách này. Trui bằng ngọn lửa và trui bằng laser là những biến thể khác.
Ngoài ra còn có các lớp phủ cứng như mạ crom cứng, phủ gốm PVD (lớp vàng óng của mũi khoan phủ titan nitrit), phun phủ nhiệt. Những lớp này nằm trên bề mặt thay vì biến đổi chính lớp thép.
Làm sao biết lớp thấm đạt yêu cầu?
Phòng thí nghiệm cắt ngang một mẫu thấm cùng mẻ, đánh bóng, tẩm axit nhẹ. Dưới kính hiển vi, lớp thấm hiện ra như một vành sẫm màu khác hẳn lõi. Kỹ thuật viên dùng máy đo độ cứng tế vi bấm một hàng vết lõm nhỏ từ mặt ngoài vào trong, vẽ đường độ cứng theo chiều sâu. Điểm mà độ cứng tụt xuống dưới một ngưỡng quy định chính là "chiều sâu lớp thấm hiệu dụng". Đây là cách các nhà máy chứng minh bánh răng của mình đúng thiết kế.
Lò thấm làm việc với khí dễ cháy, amoniac độc và nhiệt độ cao, nên chỉ vận hành bởi người được đào tạo trong xưởng có hệ thống thông gió, báo khí. Người muốn tìm hiểu thêm có thể đọc phần hoá – nhiệt luyện trong giáo trình "Vật liệu học cơ khí" hoặc ASM Handbook tập về nhiệt luyện.
Câu hỏi thường gặp
Thấm cacbon là gì?
Thấm cacbon là nung thép ít cacbon ở khoảng 900–950 °C trong môi trường giàu cacbon để cacbon khuếch tán vào lớp bề mặt, sau đó trui và ram thấp. Kết quả là vỏ ngoài rất cứng, chống mòn, còn lõi vẫn dẻo dai.
Thấm nitơ khác thấm cacbon thế nào?
Thấm nitơ làm ở khoảng 500–570 °C, không cần trui nên ít biến dạng, nhưng lớp thấm mỏng hơn và thép cần có crom, molypden, nhôm. Thấm cacbon cho lớp cứng sâu hơn nhưng chi tiết dễ cong vênh, thường phải mài lại.
Vì sao bánh răng cần thấm cacbon?
Mặt răng chịu mòn và áp lực tiếp xúc lớn nên cần cứng, còn chân răng chịu uốn và va đập nên cần dai. Thấm cacbon tạo vỏ cứng trên lõi dẻo, đáp ứng cả hai trong một chi tiết.
Lớp thấm cacbon dày bao nhiêu?
Thường khoảng 0,5–2 mm tuỳ kích thước và tải của chi tiết. Chiều sâu tăng theo căn bậc hai của thời gian thấm, nên lớp càng sâu thì thời gian càng kéo dài.
Trui cảm ứng có phải là thấm không?
Không. Trui cảm ứng chỉ nung nhanh lớp ngoài của thép đã đủ cacbon bằng dòng điện tần số cao rồi làm nguội ngay, không đưa thêm nguyên tố nào vào. Nó cũng tạo vỏ cứng, lõi dẻo nhưng theo nguyên lý khác.