Vỏ động cơ xe máy, vỏ hộp số ô tô và rất nhiều vỏ máy bằng nhôm khác được làm bằng đúc áp lực: nhôm lỏng bị một piston đẩy với tốc độ rất cao vào khuôn thép đóng kín, điền đầy lòng khuôn trong khoảng một phần mười giây, rồi được giữ dưới áp suất lớn cho tới khi đông đặc. Mỗi lần ép chỉ mất vài chục giây đến hơn một phút, và cùng một bộ khuôn có thể cho ra hàng chục nghìn chi tiết giống hệt nhau. Nhờ vậy vật đúc có vách mỏng, kích thước đúng, bề mặt mịn và giá thành thấp khi sản xuất số lượng lớn.
Đúc áp lực khác đúc thường ở điểm nào?
Trong đúc khuôn cát hay đúc khuôn kim loại trọng lực, kim loại chảy vào khuôn nhờ chính sức nặng của nó. Dòng chảy chậm, nên kim loại nguội dần trên đường đi và không điền nổi những vách mỏng. Đúc áp lực cao thì ép kim loại vào: nhôm lỏng đi qua cửa vào khuôn với tốc độ thường vài chục mét mỗi giây, rồi chịu áp suất tăng cường khoảng vài trăm đến hơn một nghìn bar trong lúc đông đặc. Áp suất này nén kim loại sát vào từng góc khuôn và ép bớt rỗ co.
Khuôn là thép dụng cụ làm việc nóng, được gia công tinh và nhiệt luyện để chịu hàng chục nghìn chu kỳ nóng – nguội liên tục. Bên trong khuôn có đường nước hoặc dầu làm mát, và mỗi chu kỳ bề mặt khuôn được phun một lớp chất tách khuôn mỏng để vật đúc không dính.
Một chu kỳ đúc áp lực diễn ra thế nào?
- Đóng khuôn: máy ép hai nửa khuôn vào nhau bằng lực kẹp rất lớn, đủ để áp suất kim loại bên trong không đẩy bung khuôn ra.
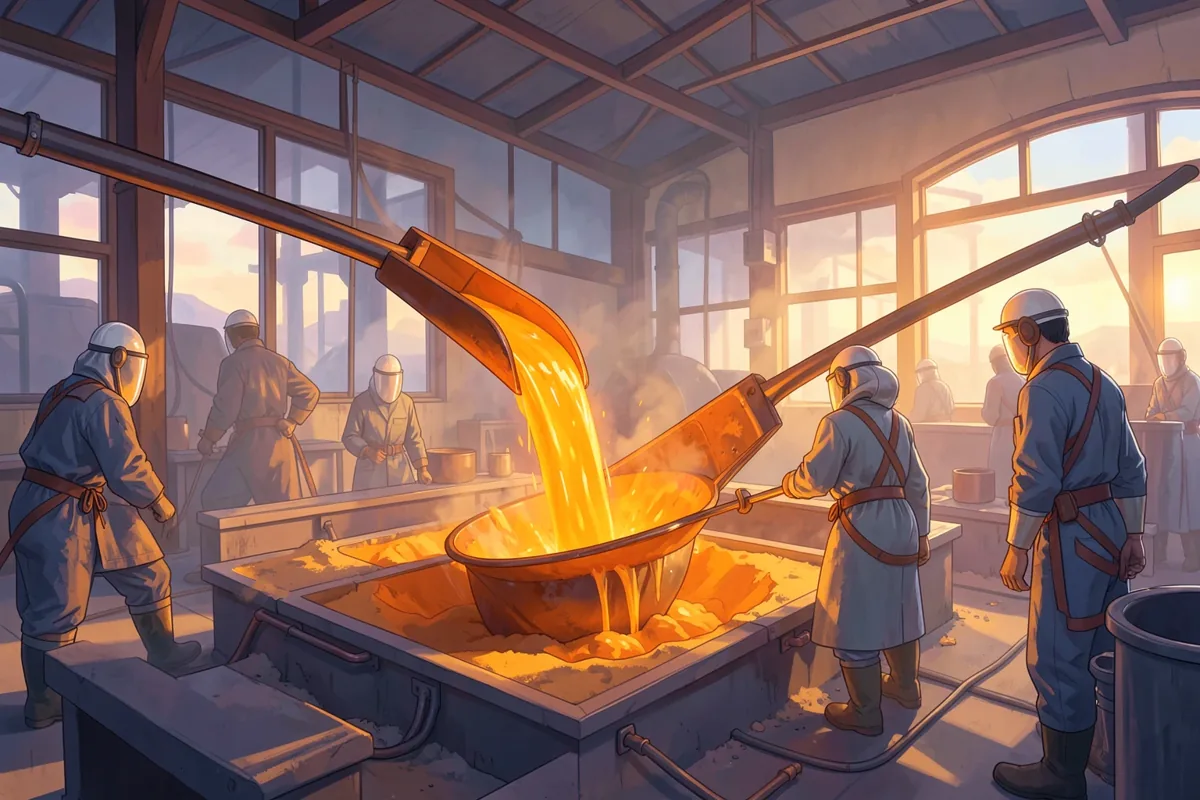
- Nạp nhôm: một gầu tự động múc nhôm lỏng từ lò giữ nhiệt, khoảng 650–700 °C, đổ vào buồng ép.
- Ép pha chậm: piston tiến chậm để đẩy nhôm dâng đầy buồng, hạn chế cuốn khí.
- Ép pha nhanh: piston tăng tốc đột ngột, điền đầy lòng khuôn trong vài chục mili giây.
- Tăng áp: áp suất được đẩy lên cao để nén vật đúc trong lúc nó đông đặc.
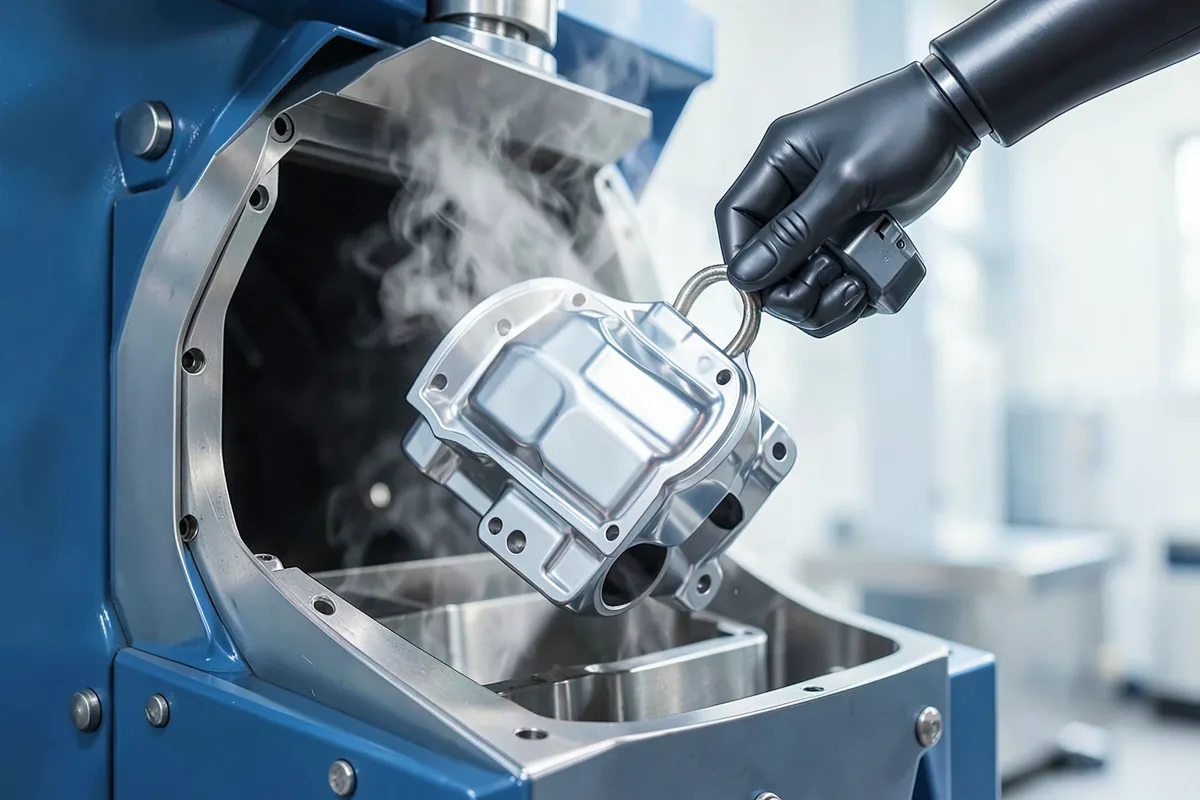
- Mở khuôn, đẩy sản phẩm: các chốt đẩy đẩy vật đúc ra; rô bốt gắp ra, nhúng nước hoặc để nguội.
- Phun chất tách khuôn, thổi khô: chuẩn bị cho chu kỳ tiếp theo.
Sau đó vật đúc được cắt bỏ cuống rót, túi tràn và ba-via bằng máy ép cắt, rồi gia công các mặt lắp ghép, ren và lỗ trên máy CNC.
Buồng nóng và buồng lạnh khác nhau ra sao?
Có hai kiểu máy đúc áp lực, khác nhau ở chỗ buồng ép nằm đâu so với kim loại lỏng.
| Tiêu chí | Máy buồng nóng | Máy buồng lạnh |
|---|---|---|
| Vị trí buồng ép | Ngâm luôn trong nồi kim loại lỏng | Nằm ngoài lò, kim loại được múc đổ vào mỗi chu kỳ |
| Kim loại hợp | Kẽm (chảy khoảng 420 °C), một số hợp kim magie, thiếc | Nhôm, magie, đồng thau |
| Tốc độ chu kỳ | Rất nhanh | Chậm hơn vì thêm bước múc |
| Sản phẩm điển hình | Tay nắm cửa, khoá, chi tiết nhỏ mạ crôm | Vỏ động cơ, vỏ hộp số, vỏ điện thoại, giá đỡ |
Nhôm phải dùng buồng lạnh vì một lý do hoá học: nhôm lỏng hoà tan sắt và ăn mòn thép rất mạnh. Nếu ngâm buồng ép bằng thép thường xuyên trong nhôm lỏng như kiểu buồng nóng, chi tiết máy sẽ bị ăn mòn nhanh, đồng thời nhôm bị nhiễm sắt, giòn hơn. Kẽm chảy ở nhiệt độ thấp hơn nhiều và ít ăn thép hơn nên ngâm được.
Vì sao vỏ động cơ xe máy hay làm bằng nhôm đúc áp lực?
Vỏ động cơ xe máy, còn gọi là vỏ cácte, cần nhẹ, tản nhiệt tốt, có nhiều gờ, lỗ bắt vít, mặt lắp ghép kín dầu, và phải sản xuất hàng trăm nghìn chiếc mỗi năm. Đúc áp lực nhôm đáp ứng gần như trọn vẹn:
- Nhẹ: nhôm có khối lượng riêng chỉ khoảng một phần ba thép.
- Vách mỏng: áp suất cao điền được vách vài milimét, giúp vỏ nhẹ hơn nữa.
- Gần đúng kích thước: chỉ cần gia công các mặt lắp ghép, tiết kiệm giờ máy.
- Bề mặt đẹp: mặt ngoài có thể sơn hoặc để nguyên.
- Tản nhiệt: nhôm dẫn nhiệt tốt, phù hợp với vỏ máy nóng.
Hợp kim hay dùng là nhóm nhôm – silic – đồng, ví dụ các mác thường gặp trong tiêu chuẩn Nhật Bản và Mỹ cho đúc áp lực. Silic giúp nhôm lỏng chảy loãng, điền khuôn tốt và giảm co ngót; đồng tăng độ bền. Khoảng nóng chảy của các hợp kim này thấp hơn nhôm nguyên chất (660 °C), thường chảy dần trong một khoảng quanh 520–590 °C chứ không có một điểm chảy duy nhất.
Rỗ khí bên trong vật đúc áp lực từ đâu ra?
Điểm yếu cố hữu của đúc áp lực là rỗ khí. Khi nhôm lao vào khuôn với tốc độ cao, dòng chảy cuộn xoáy và nhốt lại không khí có sẵn trong lòng khuôn, cùng hơi bốc ra từ chất tách khuôn. Các túi khí nhỏ bị kẹt lại khi kim loại đông rất nhanh. Bên ngoài vật đúc vẫn nhẵn, nhưng cắt ra có thể thấy những lỗ tròn, thành bóng.
Rỗ khí gây ra ba hệ quả thực tế:
- Rò rỉ: vỏ chứa dầu hay nước làm mát có thể rò qua chuỗi rỗ liên thông. Vì vậy vỏ hộp số, vỏ bơm thường được thử kín bằng khí nén từng chiếc.
- Lộ rỗ khi gia công: dao phay cắt trúng túi khí nằm ngay dưới bề mặt, để lại lỗ trên mặt lắp ghép.
- Khó nhiệt luyện: nếu nung vật đúc lên nhiệt độ cao để nhiệt luyện tăng bền, khí bên trong giãn nở làm phồng rộp bề mặt. Vì thế phần lớn vật đúc áp lực thông thường dùng ở trạng thái đúc, không nhiệt luyện đầy đủ.
Để giảm rỗ, kỹ sư dùng phần mềm mô phỏng để đặt túi tràn và rãnh thoát khí ở nơi dòng kim loại đến sau cùng, chỉnh tốc độ hai pha ép, hoặc dùng đúc áp lực chân không: hút không khí khỏi lòng khuôn ngay trước khi ép. Chi tiết chịu lực trong khung xe thường cần cách này.
Đúc áp lực đang thay đổi ngành ô tô thế nào?
Những năm gần đây, một số nhà sản xuất xe điện dùng máy đúc áp lực khổng lồ, lực kẹp từ khoảng 6.000 tấn trở lên, để đúc nguyên một mảng thân sau hoặc thân trước của xe thành một chi tiết nhôm duy nhất, thay cho hàng chục tấm thép dập rồi hàn lại. Cách làm này giảm số chi tiết, số mối hàn và diện tích nhà xưởng. Đi kèm là những hợp kim nhôm mới không cần nhiệt luyện mà vẫn đủ dẻo để chịu va chạm. Đổi lại, một chi tiết lớn bị hỏng khi va chạm sẽ khó sửa hơn, và ngành vẫn đang tranh luận về hướng đi này.
So với các phương pháp khác, khi nào nên chọn đúc áp lực?
| Câu hỏi | Nếu trả lời "có" |
|---|---|
| Cần hàng chục nghìn chiếc trở lên? | Đúc áp lực có lợi, vì chi phí khuôn thép được chia cho số lượng lớn |
| Vật liệu là nhôm, kẽm hoặc magie? | Hợp đúc áp lực; thép và gang thì không |
| Vách mỏng, nhiều gờ, cần đúng kích thước? | Đúc áp lực làm tốt |
| Chi tiết rất to, nặng hàng trăm kilôgam? | Nên nghĩ tới khuôn cát hoặc khuôn kim loại trọng lực |
| Cần nhiệt luyện tăng bền tối đa, chịu va đập cao? | Cân nhắc đúc áp lực chân không, đúc ép, hoặc rèn |
| Chỉ cần vài chục chiếc? | Khuôn thép quá đắt; khuôn cát hoặc in 3D hợp hơn |
Làm việc ở xưởng đúc áp lực có những nguy hiểm gì?
Máy đúc áp lực kết hợp cùng lúc kim loại lỏng ở gần 700 °C, áp suất thuỷ lực rất cao và lực kẹp hàng trăm tấn. Nguy hiểm thường gặp là kim loại phụt ra ở mặt phân khuôn khi khuôn kẹp không đủ, và kẹt tay giữa hai nửa khuôn. Máy hiện đại có cửa che, rào chắn ánh sáng và khoá liên động: cửa mở là máy không ép. Gầu múc, dụng cụ và phôi nhôm tái nạp phải khô, vì ẩm gặp nhôm lỏng có thể gây nổ hơi. Thợ đứng máy được huấn luyện khoá năng lượng trước khi thay khuôn, mặc đồ chống nhiệt, đeo kính và tấm che mặt.
Câu hỏi thường gặp
Đúc áp lực là gì?
Đúc áp lực là ép kim loại lỏng với tốc độ cao vào khuôn thép đóng kín và giữ dưới áp suất lớn tới khi đông đặc. Phương pháp này cho vật đúc vách mỏng, đúng kích thước, bề mặt mịn, rất hợp sản xuất hàng loạt nhôm, kẽm và magie.
Vỏ động cơ xe máy làm bằng gì?
Phần lớn vỏ động cơ xe máy làm bằng hợp kim nhôm – silic đúc áp lực, sau đó gia công các mặt lắp ghép. Nhôm giúp vỏ nhẹ, tản nhiệt tốt và sản xuất được số lượng lớn.
Đúc áp lực buồng nóng và buồng lạnh khác nhau thế nào?
Máy buồng nóng có buồng ép ngâm trong nồi kim loại lỏng, nhanh, dùng cho kẽm. Máy buồng lạnh múc kim loại đổ vào buồng ép mỗi chu kỳ, dùng cho nhôm vì nhôm lỏng ăn mòn thép mạnh.
Vì sao vật đúc áp lực hay bị rỗ khí?
Kim loại lao vào khuôn rất nhanh nên cuốn theo không khí và hơi của chất tách khuôn, rồi đông đặc ngay trước khi khí kịp thoát. Xưởng giảm rỗ bằng túi tràn, rãnh thoát khí, chỉnh tốc độ ép hoặc hút chân không lòng khuôn.
Vật đúc áp lực có nhiệt luyện được không?
Vật đúc áp lực thông thường khó nhiệt luyện ở nhiệt độ cao vì khí kẹt bên trong giãn nở làm phồng rộp bề mặt. Vật đúc áp lực chân không có ít khí hơn nên nhiệt luyện được, dùng cho chi tiết chịu lực.