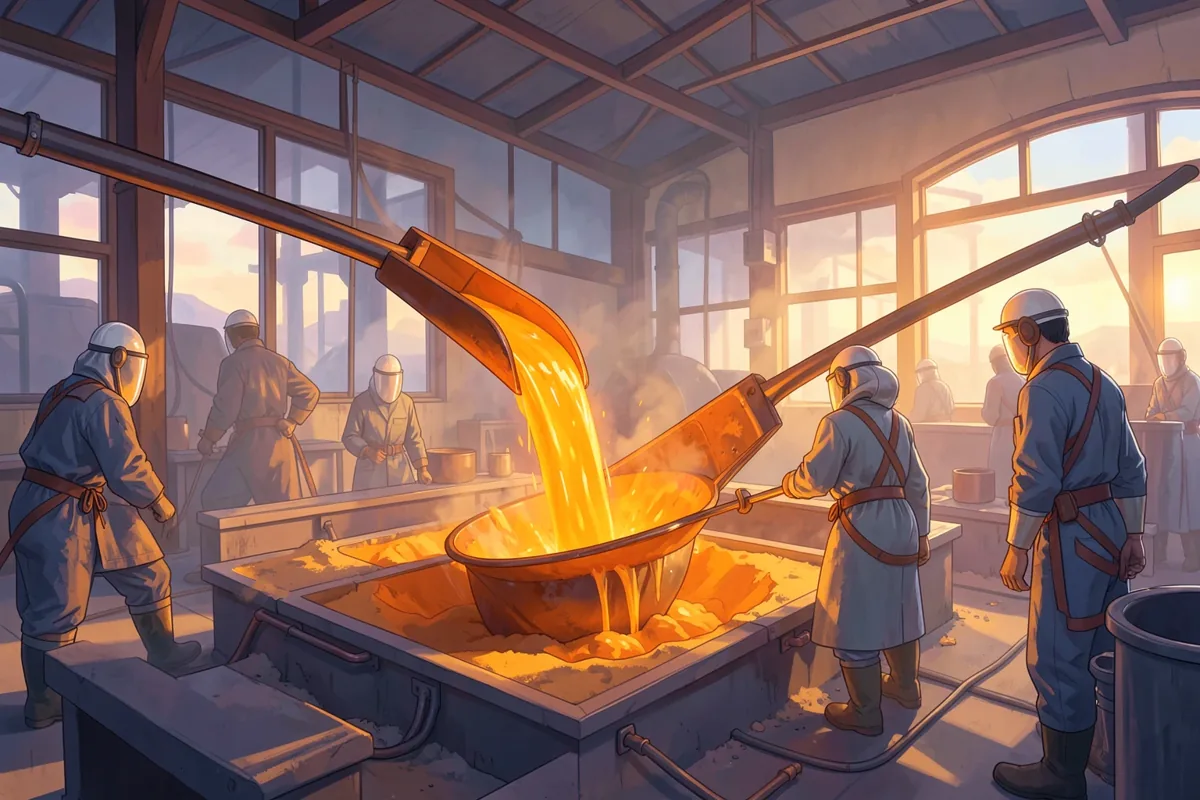
Đúc khuôn cát là phương pháp nén cát quanh một mẫu để tạo lòng khuôn, rút mẫu ra, rồi rót kim loại lỏng vào; khi kim loại nguội, khuôn được rung vỡ để lấy vật đúc. Đây là cách đúc phổ biến nhất thế giới tính theo khối lượng, dùng cho nắp hố ga, vỏ máy bơm, bánh đà, thân động cơ và hàng loạt chi tiết gang, thép, nhôm. Khuôn cát rẻ, làm được vật từ vài trăm gam tới nhiều tấn, và phần lớn cát dùng xong được tái sinh để làm khuôn mới.
Cát làm khuôn đúc gồm những gì?
Cát đúc không phải cát xây nhà xúc về là dùng. Nó là một hỗn hợp được kiểm soát chặt, phải đáp ứng cùng lúc nhiều yêu cầu trái ngược: đủ dính để giữ hình, đủ thoáng để khí thoát ra, đủ chịu nhiệt để không chảy dính vào kim loại, và đủ dễ vỡ để phá khuôn sau khi đúc.
- Cát nền: thường là cát thạch anh (silic điôxít), hạt tương đối đều. Hạt mịn cho bề mặt vật đúc đẹp nhưng khí khó thoát; hạt thô thì ngược lại. Một số xưởng dùng cát crômit hoặc cát zircon cho vật đúc thép lớn vì chịu nhiệt cao hơn.
- Chất dính: đất sét bentonit với cát tươi, hoặc nhựa tổng hợp với cát nhựa.
- Nước: chỉ dùng trong cát tươi, vài phần trăm, đủ để đất sét dẻo dính.
- Phụ gia: bột than trong khuôn đúc gang để tạo lớp khí khử giữa kim loại và cát, giúp bề mặt sạch, dễ bóc cát.
Cát tươi và cát nhựa khác nhau thế nào?
Hai họ khuôn cát chính khác nhau ở chất dính, từ đó khác về độ cứng, độ chính xác và quy mô phù hợp.
| Tiêu chí | Cát tươi (cát sét ướt) | Cát nhựa (khuôn tự cứng) |
|---|---|---|
| Chất dính | Bentonit khoảng 5–10% và nước khoảng 2–4% | Nhựa furan, nhựa phenolic hoặc nhựa khác cùng chất đóng rắn |
| Cách cứng | Nén chặt bằng máy, không cần sấy | Nhựa đóng rắn ở nhiệt độ thường sau vài phút đến vài chục phút |
| Độ cứng khuôn | Vừa phải | Rất cứng, ít biến dạng |
| Hợp với | Sản lượng lớn, chi tiết nhỏ và vừa trên dây chuyền tự động | Vật đúc lớn, nặng, số lượng ít, cần kích thước chính xác |
| Ví dụ | Nắp hố ga, đĩa phanh, chi tiết máy nông nghiệp | Thân máy công cụ, vỏ bơm cỡ lớn, bánh đà lớn |
| Tái sinh cát | Trộn lại, bổ sung sét và nước | Đập vỡ, chà xát hoặc nung để bóc lớp nhựa cũ |
Ngoài hai họ này còn có khuôn cát thuỷ tinh lỏng thổi khí CO₂ cho cứng, hay dùng làm lõi và khuôn thép cỡ vừa, và khuôn cát vỏ mỏng (cát trộn nhựa phủ sẵn, ép lên mẫu kim loại nóng) cho chi tiết nhỏ cần bề mặt đẹp.
Một khuôn cát được làm ra sao?
Lấy ví dụ một nắp hố ga bằng gang. Quy trình ở xưởng có dây chuyền làm khuôn tự động thường đi như sau.
Hòm khuôn và mặt phân khuôn
Khuôn cát thường gồm hai nửa: hòm khuôn dưới và hòm khuôn trên, mỗi nửa là một khung thép chứa cát. Chỗ hai nửa tiếp xúc gọi là mặt phân khuôn. Chọn mặt phân khuôn là quyết định đầu tiên và quan trọng nhất: nó phải cho phép rút mẫu ra mà không vướng, thường đi qua chỗ rộng nhất của chi tiết. Với nắp hố ga, mặt phân khuôn nằm ngang, mặt hoa văn chống trượt nằm ở một nửa, mặt sau có gân tăng cứng nằm ở nửa kia.
Nén cát quanh mẫu
Mẫu kim loại gắn trên một tấm mẫu. Máy thổi hoặc bắn cát vào hòm khuôn rồi ép, rung hoặc dập để cát chặt quanh mẫu. Độ chặt phải đều: chỗ lỏng thì kim loại lấn vào làm phồng vật đúc, chỗ quá chặt thì khí không thoát được. Sau đó máy nhấc mẫu ra, để lại lòng khuôn sắc nét.
Đặt lõi, ráp khuôn
Nếu chi tiết có lòng rỗng, thợ hoặc rô bốt đặt lõi cát vào những gối đỡ đã chừa sẵn trong khuôn. Hai nửa khuôn được ráp lại bằng chốt định vị để không lệch, rồi kẹp hoặc đặt tải đè lên để kim loại lỏng không đẩy nửa trên bật lên.
Nhiều dây chuyền hiện đại làm khuôn không hòm: cát được ép thành từng khối có lòng khuôn ở cả hai mặt, xếp nối tiếp nhau trên băng chuyền, mỗi khe giữa hai khối là một vật đúc. Kiểu này cho ra hàng trăm khuôn mỗi giờ, rất hợp với chi tiết ô tô, đĩa phanh, khớp nối.
Lõi cát tạo lòng rỗng bên trong như thế nào?
Lõi là phần cát đặt bên trong lòng khuôn, chiếm chỗ của những khoảng rỗng mà vật đúc cần có. Thân máy bơm có buồng xoắn dẫn nước, thân động cơ có áo nước làm mát, ống góp có đường khí ngoằn ngoèo: tất cả đều do lõi tạo ra.
Lõi phải cứng hơn khuôn, vì nó bị kim loại lỏng bao kín và chịu lực đẩy nổi rất lớn. Gang lỏng nặng gấp bốn lần trở lên so với cát lõi cùng thể tích, nên một lõi nằm ngang bị đẩy ngược lên với lực đáng kể; nếu gối đỡ yếu, lõi xô lệch và vách vật đúc chỗ dày chỗ mỏng. Lõi thường làm bằng cát trộn nhựa, bắn vào hộp lõi rồi đóng rắn bằng nhiệt hoặc bằng khí xúc tác, sau đó phủ một lớp sơn chịu lửa để bề mặt lòng rỗng nhẵn.
Lõi còn phải thoát khí: chất dính cháy tạo khí, nếu không có đường thoát, khí sẽ sủi vào kim loại thành rỗ. Và lõi phải dễ vỡ sau khi đúc, để rung một lúc là cát chảy ra hết.
Những vật dụng nào quanh ta được đúc khuôn cát?
| Vật đúc | Vật liệu thường dùng | Vì sao chọn khuôn cát |
|---|---|---|
| Nắp hố ga, song chắn rác | Gang xám hoặc gang cầu | Sản lượng lớn, hình đơn giản, chịu nén tốt |
| Vỏ máy bơm nước | Gang xám | Buồng xoắn bên trong cần lõi cát |
| Bánh đà | Gang xám, gang cầu | Khối nặng, cân bằng được sau khi gia công |
| Thân động cơ diesel | Gang xám hợp kim | Nhiều lòng rỗng, áo nước làm mát |
| Đĩa phanh ô tô | Gang xám | Graphit giúp tản nhiệt, giảm rung |
| Thân van cỡ lớn | Thép đúc, gang cầu | Chịu áp lực, kích thước lớn |
Nắp hố ga là ví dụ hay để quan sát. Mặt trên có hoa văn nổi để chống trượt, mép có gờ vát để khớp với khung, mặt dưới có gân hình nan quạt để chịu tải mà không quá nặng. Những đường gân đó rất dễ tạo bằng khuôn cát nhưng gần như không thể làm bằng cách cắt từ một tấm thép dày. Nhiều nắp còn ghi cấp tải trọng đúc nổi ngay trên mặt, nhờ khuôn in được chữ và số cùng lúc với hình.
Đúc khuôn cát có nhược điểm gì?
Khuôn cát không phải lựa chọn tốt nhất cho mọi việc. Những giới hạn chính:
- Bề mặt thô: vân cát in lên vật đúc, độ nhám lớn hơn hẳn đúc áp lực hay đúc mẫu chảy. Mặt lắp ghép phải gia công lại.
- Dung sai rộng: khuôn có thể phồng, lệch, nên kích thước kém chính xác hơn khuôn kim loại.
- Vách không thể quá mỏng: kim loại nguội nhanh trên đường đi, vách vài milimét với gang đã là sát giới hạn.
- Nhiều khâu phụ: chuẩn bị cát, làm lõi, phá khuôn, làm sạch, tái sinh cát; mỗi khâu sinh bụi và tiếng ồn.
Bù lại, khuôn cát chịu được kim loại nóng nhất (thép lỏng trên 1.550 °C), không giới hạn kích thước như khuôn thép của máy đúc áp lực, và chi phí làm mẫu thấp nên đúc vài chiếc vẫn có lời.
Làm việc ở xưởng đúc khuôn cát cần lưu ý gì về an toàn?
Hai mối nguy riêng của khuôn cát là ẩm và bụi. Khuôn cát tươi có nước; nếu cát quá ẩm hoặc khí không thoát được, hơi nước sinh ra khi rót có thể làm kim loại sôi trào khỏi cốc rót, thậm chí bắn ra. Vì thế độ ẩm cát được đo liên tục, và khuôn phải có lỗ thoát khí. Gầu rót, que khuấy, phế liệu nạp lò đều phải khô.
Bụi cát thạch anh mịn, sinh ra khi trộn cát, phá khuôn và phun làm sạch, nếu hít lâu năm có thể gây bệnh bụi phổi silic, một bệnh nghề nghiệp không hồi phục. Xưởng đạt chuẩn có hệ thống hút bụi, che chắn khu phá khuôn, và thợ đeo khẩu trang lọc bụi đạt chuẩn, được khám sức khoẻ định kỳ có chụp phổi. Người tò mò về nghề nên xem qua video hoặc tham quan có hướng dẫn, không tự làm khuôn rồi nấu kim loại ở nhà.
Câu hỏi thường gặp
Đúc khuôn cát là gì?
Đúc khuôn cát là nén cát quanh một mẫu để tạo lòng khuôn, rút mẫu ra rồi rót kim loại lỏng vào. Khi kim loại đông đặc, khuôn được rung vỡ để lấy vật đúc. Đây là phương pháp đúc phổ biến nhất tính theo khối lượng.
Cát đúc là cát gì?
Phần lớn là cát thạch anh có cỡ hạt được kiểm soát, trộn với chất dính như đất sét bentonit và nước, hoặc nhựa tổng hợp. Vật đúc thép lớn đôi khi dùng cát crômit, cát zircon vì chịu nhiệt tốt hơn.
Lõi cát trong đúc dùng để làm gì?
Lõi cát đặt bên trong lòng khuôn để tạo các khoảng rỗng của vật đúc, như buồng xoắn của vỏ bơm hay áo nước của thân động cơ. Sau khi đúc, lõi được rung vỡ và đổ cát ra ngoài.
Nắp hố ga được làm bằng gì?
Nắp hố ga thường đúc bằng gang xám hoặc gang cầu trong khuôn cát. Gang cầu dẻo và chịu va đập tốt hơn nên hay dùng cho nắp đặt dưới lòng đường có xe tải lớn đi qua.
Cát đúc có dùng lại được không?
Có. Phần lớn cát được thu hồi, sàng, làm nguội và tái sinh để làm khuôn mới. Cát tươi được bổ sung đất sét và nước; cát nhựa được chà xát hoặc nung để bóc lớp nhựa cũ trước khi dùng lại.