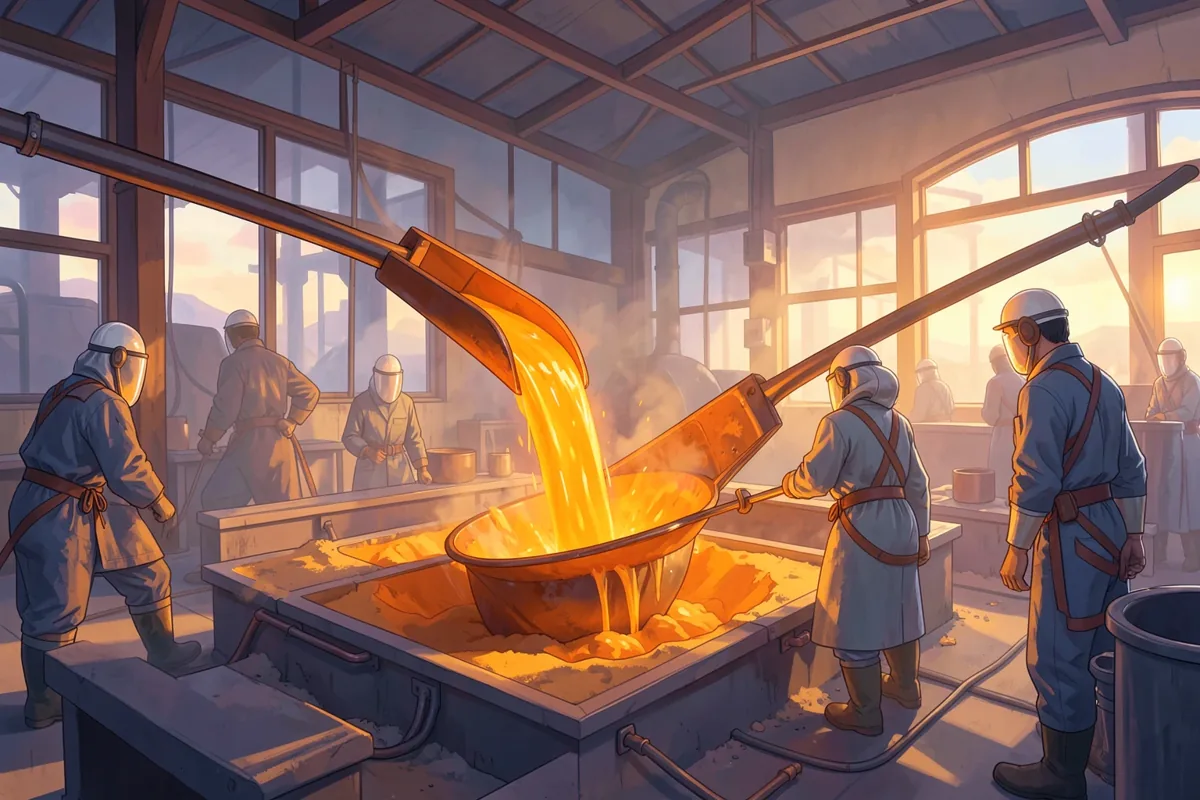
Đúc kim loại là cách tạo hình bằng cách nấu kim loại thành thể lỏng, rót vào một lòng khuôn có sẵn hình dạng chi tiết, rồi chờ nó đông đặc lại. Phá khuôn ra là có vật đúc mang đúng hình lòng khuôn, kể cả những lòng rỗng, gân, vách cong mà dao cắt hay búa rèn khó làm nổi. Từ nắp hố ga, vỏ động cơ xe máy tới cánh tuabin máy bay, rất nhiều vật kim loại quanh ta từng là một dòng chất lỏng nóng rực chảy vào khuôn.
Đúc kim loại gồm những bước nào?
Dù là xưởng nhỏ hay dây chuyền tự động, quy trình đúc luôn đi qua cùng một chuỗi việc. Tên gọi có thể khác giữa các xưởng, nhưng logic thì giống nhau:
- Thiết kế vật đúc: kỹ sư vẽ chi tiết, chọn vật liệu, xác định mặt phân khuôn, chỗ đặt rãnh rót và đậu ngót.
- Làm mẫu: một vật có hình dạng giống chi tiết, bằng gỗ, nhựa, kim loại hoặc sáp, dùng để in hình vào khuôn.
- Làm khuôn và lõi: in mẫu vào cát, vỏ gốm hoặc dùng khuôn thép gia công sẵn; lõi đặt vào để tạo các lòng rỗng bên trong.
- Nấu và xử lý kim loại lỏng: nấu trong lò cảm ứng, lò đứng hoặc lò điện trở; khử khí, khử xỉ, chỉnh thành phần.
- Rót: rót kim loại lỏng ở nhiệt độ đã tính vào khuôn, đủ nhanh để điền đầy, đủ êm để không cuốn khí và xỉ.
- Đông đặc và nguội: kim loại co lại, kết tinh; đây là giai đoạn quyết định vật đúc chắc hay rỗ.
- Phá khuôn, làm sạch, kiểm tra: cắt đậu rót, mài ba-via, nhiệt luyện nếu cần, rồi gia công tinh và kiểm tra.
Mẫu và khuôn khác nhau thế nào?
Người mới hay nhầm hai thứ này. Mẫu là "vật giả" có hình dáng bên ngoài của chi tiết. Khuôn là cái hốc được tạo ra từ mẫu, nơi kim loại lỏng chảy vào. Với khuôn cát, thợ nén cát quanh mẫu, rút mẫu ra, còn lại lòng khuôn. Với đúc mẫu chảy, mẫu bằng sáp được bọc gốm rồi nấu chảy đi, nên mỗi mẫu chỉ dùng một lần.
Mẫu không bao giờ có kích thước đúng bằng chi tiết. Lý do là kim loại co lại khi nguội từ nhiệt độ đông đặc về nhiệt độ phòng, nên mẫu phải to hơn một chút. Lượng phóng to này gọi là lượng dư co. Thêm vào đó, những mặt sẽ gia công trên máy được chừa thêm vài milimét gọi là lượng dư gia công, và các vách đứng được làm hơi nghiêng gọi là độ côn rút mẫu, để rút mẫu ra khỏi cát không làm sạt khuôn.
| Vật liệu đúc | Lượng dư co thường dùng cho mẫu (khoảng) | Ghi chú |
|---|---|---|
| Gang xám | 0,8–1% | Graphit tách ra lúc đông đặc bù lại một phần co ngót |
| Gang cầu | khoảng 0,5–1% | Tuỳ thành phần và độ cứng của khuôn |
| Thép cacbon | 1,5–2% | Co nhiều, cần đậu ngót lớn |
| Hợp kim nhôm | 1–1,3% | Co ngót khi đông đặc khá lớn |
| Đồng thau, đồng thiếc | 1,3–1,6% | Tuỳ hợp kim |
Các con số trên là mức tham khảo thường gặp trong sách công nghệ đúc; mỗi xưởng tự chỉnh theo kinh nghiệm và kết quả đo vật đúc thật.
Hệ thống rót là gì và vì sao không rót thẳng vào khuôn?
Nếu đổ kim loại thẳng từ gầu xuống lòng khuôn, dòng chảy sẽ rơi mạnh, bắn tung, cuốn theo không khí, cát và xỉ. Vì vậy mọi khuôn đều có một đường dẫn riêng gọi là hệ thống rót, thường gồm:
- Cốc rót (phễu rót): chỗ thợ rót kim loại vào, giúp dòng ổn định trước khi đi xuống.
- Ống rót: kênh thẳng đứng, thường thon dần xuống dưới để dòng kim loại không tách khỏi thành ống và hút khí vào.
- Rãnh lọc xỉ (rãnh ngang): kênh nằm ngang, nơi xỉ nhẹ nổi lên và bị giữ lại; nhiều xưởng đặt thêm tấm lọc gốm xốp.
- Rãnh dẫn: những nhánh nhỏ đưa kim loại vào lòng khuôn ở vị trí đã tính.
Thiết kế hệ thống rót là nửa tay nghề của kỹ sư đúc. Rót quá nhanh thì dòng xoáy cuốn khí, quá chậm thì kim loại nguội giữa đường, hai dòng gặp nhau không hoà vào nhau được, để lại vết nối lạnh. Ngày nay các xưởng lớn dùng phần mềm mô phỏng dòng chảy và đông đặc để thử trên máy trước khi làm khuôn thật.
Đậu ngót dùng để làm gì?
Hầu hết kim loại chiếm ít chỗ hơn khi chuyển từ lỏng sang rắn. Thép co thể tích khoảng 3% khi đông đặc, nhôm còn co nhiều hơn, khoảng 6–7% với nhôm nguyên chất. Nếu không có gì bù vào, phần đông đặc sau cùng, thường là chỗ dày nhất ở giữa vật đúc, sẽ bị hụt, để lại một lỗ rỗng gọi là rỗ co.
Đậu ngót là một khối kim loại thừa đặt ngay trên hoặc cạnh chỗ dày của vật đúc. Nó được tính để đông đặc sau cùng, đóng vai một "bể chứa" tiếp kim loại lỏng cho vật đúc đang co lại. Khi phá khuôn, đậu ngót bị cắt bỏ, lỗ rỗng nằm trong đậu chứ không nằm trong chi tiết. Đậu ngót thường được bọc vật liệu cách nhiệt hoặc chất toả nhiệt để giữ lỏng lâu hơn.
Quy tắc kinh nghiệm hay được dạy là quy tắc Chvorinov: thời gian đông đặc của một khối tỷ lệ với bình phương tỷ số giữa thể tích và diện tích bề mặt của nó. Khối càng "mập" càng lâu đông. Vì vậy đậu ngót thường có dạng trụ to, ngắn, để nguội chậm hơn phần vật đúc mà nó nuôi.
Gang xám là ngoại lệ thú vị: trong lúc đông đặc, cacbon tách ra thành những vảy graphit chiếm thể tích, bù lại một phần co ngót. Nhờ vậy gang xám đúc dễ hơn thép rất nhiều, cần đậu ngót nhỏ hơn, và đó là một lý do gang được dùng rộng rãi cho vật đúc có hình phức tạp.
Vì sao đúc làm được những hình mà gia công không làm nổi?
Gia công cắt gọt là "lấy bớt" vật liệu từ một khối đặc. Muốn có một lòng rỗng ngoằn ngoèo bên trong, ví dụ đường nước làm mát chạy quanh xi lanh trong thân động cơ, thì không mũi khoan hay dao phay nào luồn vào được. Đúc giải quyết bằng cách đặt sẵn một lõi cát có đúng hình lòng rỗng đó; kim loại chảy bao quanh, sau đó lõi được rung vỡ và đổ ra ngoài.
Đúc cũng hợp với những chi tiết to và nặng. Một vỏ máy bơm nặng vài trăm kilôgam, một bệ máy nặng nhiều tấn, nếu cắt từ phôi đặc sẽ phải bỏ đi phần lớn vật liệu và tốn rất nhiều giờ máy. Đúc gần đúng hình ngay từ đầu nên tiết kiệm vật liệu và công gia công.
Ngược lại, đúc cũng có giới hạn. Tổ chức kim loại đúc thường có hạt thô hơn và có thể có rỗ nhỏ, nên những chi tiết chịu tải va đập lặp đi lặp lại như trục khuỷu cao cấp, tay biên, móc cẩu thường được rèn rồi gia công. Mỗi phương pháp có chỗ đứng riêng, và nhiều chi tiết đi qua cả hai: đúc phôi, rồi gia công tinh.
Có những phương pháp đúc nào?
Có thể chia theo loại khuôn: khuôn dùng một lần (cát, gốm) hay khuôn dùng nhiều lần (kim loại). Bảng dưới tóm tắt những phương pháp phổ biến trong công nghiệp, mỗi phương pháp có một bài riêng trong danh mục này.
| Phương pháp | Khuôn | Sản phẩm điển hình | Điểm mạnh |
|---|---|---|---|
| Đúc khuôn cát | Cát, dùng một lần (cát tái sinh được) | Nắp hố ga, vỏ bơm, bánh đà, thân máy | Rẻ khuôn, làm được vật rất lớn |
| Đúc mẫu chảy | Vỏ gốm, dùng một lần | Cánh tuabin, khớp nhân tạo, chi tiết van | Chính xác, bề mặt mịn, hợp kim khó |
| Đúc áp lực | Khuôn thép, dùng hàng chục nghìn lần | Vỏ động cơ xe máy, vỏ hộp số | Rất nhanh, vách mỏng, đúng kích thước |
| Đúc khuôn kim loại trọng lực | Khuôn gang hoặc thép | Piston nhôm, bánh xe hợp kim | Tổ chức mịn hơn khuôn cát |
| Đúc ly tâm | Khuôn quay | Ống gang dẻo, bạc lót, ống lót xi lanh | Vật đúc tròn xoay đặc chắc |
| Đúc liên tục | Khuôn đồng làm nguội nước, không đáy | Phôi thép, phôi đồng, phôi nhôm | Sản lượng khổng lồ, ít hao hụt |
Nghề đúc có từ bao giờ?
Đúc là một trong những kỹ thuật luyện kim cổ nhất. Các nhà khảo cổ tìm thấy vật đồng đúc có niên đại hơn năm nghìn năm ở vùng Lưỡng Hà, và ở Việt Nam, khuôn đúc bằng đá và đất nung cùng nồi nấu đồng xuất hiện ở nhiều di chỉ thời đại đồ đồng. Điều đáng chú ý là các nguyên lý cơ bản gần như không đổi: vẫn là mẫu, khuôn, đường rót, chờ đông. Cái thay đổi là quy mô, độ chính xác, và khả năng tính trước trên máy thay vì chỉ dựa vào kinh nghiệm truyền tay.
Ngày nay đúc là một ngành công nghiệp nền. Theo các thống kê ngành đúc thế giới, sản lượng vật đúc toàn cầu vào khoảng trên một trăm triệu tấn mỗi năm, trong đó phần lớn là vật đúc gang. Ô tô, xe máy, máy nông nghiệp, bơm, van, đường ống, máy xây dựng đều phụ thuộc vào xưởng đúc.
Vì sao đúc là nghề phải học bài bản?
Gang lỏng được rót ở khoảng 1.350–1.450 °C, thép lỏng còn cao hơn, khoảng 1.550–1.650 °C. Ở nhiệt độ đó, nguy hiểm lớn nhất không chỉ là bỏng mà là nước: một chút ẩm trong khuôn, trên dụng cụ hay trong phế liệu nạp lò gặp kim loại lỏng sẽ hoá hơi tức thì, giãn nở hàng nghìn lần và hất kim loại bắn ra. Đó là tai nạn nặng nhất của nghề đúc, và là lý do xưởng nào cũng sấy khô gầu rót, sấy khô phế liệu, giữ nền khô ráo.
Vì vậy đúc không phải việc để thử ở nhà. Các xưởng có lò, gầu, hố rót, quần áo chống nhiệt, mặt nạ, quy trình kiểm tra trước mỗi mẻ, và người thợ được huấn luyện an toàn định kỳ. Nếu muốn xem tận mắt, cách đúng là tham quan xưởng có hướng dẫn, các buổi mở cửa của trường kỹ thuật, hoặc học nghề tại trường. Nếu lỡ bị bỏng nhiệt, xả nước mát sạch 15–20 phút, không bôi kem đánh răng hay mỡ; bỏng rộng, sâu, ở mặt hoặc mắt thì gọi 115.
Câu hỏi thường gặp
Đúc kim loại là gì?
Đúc kim loại là nấu kim loại thành thể lỏng rồi rót vào lòng khuôn có hình dạng chi tiết, chờ đông đặc rồi phá hoặc mở khuôn lấy vật đúc. Cách này làm được hình phức tạp, có lòng rỗng bên trong, và hợp với chi tiết lớn.
Mẫu đúc và khuôn đúc khác nhau thế nào?
Mẫu là vật có hình dáng giống chi tiết, dùng để in hình vào khuôn. Khuôn là lòng hốc được tạo ra từ mẫu, nơi kim loại lỏng chảy vào. Mẫu luôn to hơn chi tiết một chút để bù phần co khi kim loại nguội.
Đậu ngót trong đúc là gì?
Đậu ngót là khối kim loại thừa đặt cạnh chỗ dày của vật đúc, được tính để đông đặc sau cùng. Nó tiếp kim loại lỏng bù vào phần co ngót, để lỗ rỗng nằm trong đậu chứ không nằm trong chi tiết. Sau khi phá khuôn, đậu ngót bị cắt bỏ.
Vì sao gang dễ đúc hơn thép?
Gang xám chảy ở nhiệt độ thấp hơn thép nhiều và khi đông đặc có graphit tách ra chiếm thể tích, bù lại một phần co ngót. Nhờ vậy gang điền khuôn tốt, ít rỗ co, cần đậu ngót nhỏ hơn thép.
Đúc và rèn khác nhau thế nào?
Đúc tạo hình từ kim loại lỏng trong khuôn, làm được hình phức tạp. Rèn tạo hình kim loại ở thể rắn bằng lực ép hoặc búa, cho tổ chức chặt và bền va đập hơn. Chi tiết chịu tải lặp lại nặng thường được rèn, chi tiết hình phức tạp thường được đúc.