Đúc mẫu chảy trong công nghiệp là phương pháp làm mẫu bằng sáp, nhúng mẫu nhiều lần vào hồ gốm để tạo một lớp vỏ cứng, nấu chảy sáp đi rồi rót kim loại vào vỏ gốm còn nóng. Cách này cho vật đúc có kích thước chính xác, bề mặt mịn, chi tiết sắc nét, và đúc được cả những hợp kim rất khó gia công. Cánh tuabin động cơ phản lực, khớp háng nhân tạo, thân van, chi tiết máy chính xác là những sản phẩm tiêu biểu.
Vì sao gọi là "mẫu chảy"?
Trong đúc khuôn cát, mẫu được rút ra khỏi khuôn và dùng lại nhiều lần. Trong đúc mẫu chảy, mẫu bị chảy đi khỏi khuôn: sáp tan ra khi gặp nhiệt và để lại một lòng rỗng y hệt hình mẫu. Vì không cần rút mẫu, khuôn không cần mặt phân khuôn, không cần độ côn, và có thể có những phần lõm, gờ ngược mà khuôn hai nửa không làm được. Đổi lại, mỗi vật đúc cần một mẫu sáp mới.
Tên tiếng Anh của phương pháp là "investment casting", nghĩa là đúc trong lớp "áo" bao kín. Kỹ thuật dùng sáp để đúc đã có từ hàng nghìn năm; phiên bản công nghiệp với vỏ gốm nhiều lớp phát triển mạnh từ giữa thế kỷ 20, khi ngành hàng không cần chi tiết bằng hợp kim chịu nhiệt mà không máy cắt nào gọt nổi kinh tế.
Quy trình đúc mẫu chảy công nghiệp gồm những bước nào?
1. Ép mẫu sáp
Sáp đúc chuyên dụng, thường là hỗn hợp sáp, nhựa và chất độn, được ép vào một khuôn kim loại gia công chính xác, gọi là khuôn ép sáp. Mỗi lần ép cho ra một mẫu giống hệt chi tiết, đã phóng to để bù co ngót của cả sáp lẫn kim loại. Với cánh tuabin có đường làm mát bên trong, một lõi gốm mảnh được đặt sẵn trong khuôn ép, sáp bao quanh lõi.
2. Ghép cây sáp
Nhiều mẫu sáp được hàn bằng sáp nóng vào một thân sáp chung đóng vai hệ thống rót, tạo thành một "cây" có thể mang vài đến vài chục mẫu. Cách ghép quyết định kim loại chảy vào từng mẫu thế nào và chỗ nào đông sau cùng.
3. Nhúng vỏ gốm
Cây sáp được nhúng vào hồ gốm (bột chịu lửa mịn như bột zircon trộn với chất dính silic keo), rồi rắc hoặc phủ cát chịu lửa lên, để khô. Lớp đầu tiên dùng bột rất mịn vì nó quyết định độ mịn bề mặt vật đúc. Các lớp sau dùng hạt thô dần để tăng độ bền. Thường cần khoảng 6–10 lớp, mỗi lớp phải khô trong phòng kiểm soát nhiệt độ và độ ẩm, nên khâu này kéo dài vài ngày. Nhiều nhà máy dùng rô bốt nhúng để lớp vỏ đều.
4. Tách sáp
Vỏ gốm chứa cây sáp được đưa vào nồi hấp hơi nước áp suất cao. Hơi nóng làm lớp sáp sát vỏ chảy trước, tạo khe cho sáp giãn nở mà không làm nứt vỏ. Sáp chảy ra được thu hồi, phần lớn tái chế làm hệ thống rót.
5. Nung vỏ
Vỏ rỗng được nung ở khoảng 900–1.100 °C để đốt sạch sáp sót, tăng bền gốm và làm nóng vỏ trước khi rót. Vỏ nóng giúp kim loại lỏng không nguội đột ngột, chảy được vào những vách rất mỏng.
6. Rót kim loại
Kim loại được rót vào vỏ ngay khi vỏ vừa ra khỏi lò. Thép không gỉ, thép hợp kim, đồng có thể rót ngoài không khí; siêu hợp kim niken và titan phải nấu và rót trong lò chân không để không bị ôxy hoá và nhiễm khí.
7. Phá vỏ và hoàn thiện
Khi nguội, vỏ gốm được rung, đập hoặc phun nước áp lực cao để vỡ ra. Lõi gốm bên trong cánh tuabin được hoà tan bằng dung dịch kiềm nóng trong bể kín. Từng chi tiết được cắt khỏi thân rót, mài vết cắt, nhiệt luyện và kiểm tra.
Cánh tuabin được đúc thế nào để chịu nóng hơn cả điểm chảy của nó?
Đây là thành tựu nổi tiếng nhất của đúc mẫu chảy. Khí nóng đi vào tầng tuabin cao áp của động cơ phản lực hiện đại có thể vượt 1.500 °C, trong khi siêu hợp kim niken làm cánh bắt đầu chảy ở khoảng 1.300–1.400 °C tuỳ mác. Cánh vẫn sống được nhờ ba thứ cộng lại: đường làm mát rỗng bên trong thổi khí nguội hơn qua thân cánh và ra những lỗ nhỏ trên bề mặt; lớp phủ gốm cách nhiệt; và cấu trúc tinh thể đặc biệt tạo ra ngay lúc đúc.
| Kiểu cánh đúc | Tổ chức tinh thể | Ý nghĩa |
|---|---|---|
| Đẳng trục | Nhiều hạt nhỏ theo mọi hướng | Kiểu cũ, ranh giới hạt là chỗ yếu khi chịu nóng lâu |
| Kết tinh định hướng | Các hạt dài chạy dọc chiều cánh | Bỏ ranh giới hạt nằm ngang, chống rão tốt hơn |
| Đơn tinh thể | Cả cánh là một tinh thể duy nhất | Không còn ranh giới hạt, chịu nhiệt và chịu rão tốt nhất |
Để đúc cánh đơn tinh thể, vỏ gốm được kéo từ từ ra khỏi vùng nóng của lò chân không, kim loại đông đặc từ dưới lên. Ở chân vỏ có một đoạn xoắn như lò xo, gọi là bộ chọn hạt: trong nhiều hạt tinh thể bắt đầu mọc, đoạn xoắn chỉ cho một hạt đi tiếp vào thân cánh. "Rão" là hiện tượng kim loại giãn dài chậm dần khi chịu lực ở nhiệt độ cao trong thời gian dài; cánh tuabin quay rất nhanh, nên chống rão là chuyện sống còn.
Khớp háng nhân tạo và chi tiết y khoa đúc ra sao?
Nhiều chi tiết cấy ghép chỉnh hình, như phần đùi của khớp gối nhân tạo hay một số loại chuôi khớp háng, được đúc mẫu chảy bằng hợp kim coban – crôm – molipđen. Hợp kim này cứng, chống mài mòn và chống ăn mòn trong cơ thể tốt, nhưng rất khó gia công cắt gọt, nên đúc gần đúng hình rồi mài bóng là con đường kinh tế. Titan dùng cho cấy ghép thường được rèn và gia công nhiều hơn, dù cũng có thể đúc mẫu chảy trong chân không.
Chi tiết y khoa đòi hỏi kiểm soát rất chặt: thành phần hợp kim theo tiêu chuẩn quốc tế, kiểm tra X quang từng chiếc, đánh bóng tới độ nhẵn như gương ở mặt khớp, làm sạch và đóng gói vô trùng. Mỗi lô vật liệu được lưu hồ sơ truy xuất để biết chiếc khớp nào đúc từ mẻ nào.
Đúc mẫu chảy khác gì các phương pháp đúc khác?
| Tiêu chí | Đúc mẫu chảy | Đúc khuôn cát | Đúc áp lực |
|---|---|---|---|
| Độ chính xác kích thước | Cao | Thấp đến vừa | Cao |
| Độ mịn bề mặt | Rất mịn | Thô | Mịn |
| Kim loại đúc được | Gần như mọi hợp kim, kể cả siêu hợp kim, titan | Gang, thép, nhôm, đồng | Chủ yếu nhôm, kẽm, magie |
| Cỡ vật đúc thường gặp | Vài gam đến vài chục kilôgam | Vài trăm gam đến hàng chục tấn | Vài gam đến vài chục kilôgam |
| Thời gian một mẻ | Dài (vài ngày vì nhúng vỏ) | Ngắn | Rất ngắn (vài chục giây một lần ép) |
| Chi phí khuôn | Khuôn ép sáp vừa phải | Thấp | Cao (khuôn thép) |
Ngoài hàng không và y khoa, đúc mẫu chảy có mặt ở rất nhiều chỗ ít ai để ý: cánh bơm và thân van thép không gỉ trong nhà máy thực phẩm, chi tiết khoá cửa, bộ phận máy may, đầu gậy thể thao bằng thép không gỉ, càng gạt và tay đòn trong máy móc. Khi một chi tiết thép có hình cong phức tạp, mặt ngoài mịn và không có đường ghép khuôn, nhiều khả năng nó được đúc mẫu chảy.
Đúc mẫu chảy công nghiệp khác cách làm thủ công thế nào?
Nguyên lý dùng sáp rồi nấu chảy sáp đi thì giống nhau, nhưng cách làm khác hẳn. Cách thủ công thường nặn mẫu sáp bằng tay cho từng vật và bọc bằng đất trộn; nội dung đó thuộc về chuyên đề chế tác thủ công. Đúc mẫu chảy công nghiệp ép mẫu sáp hàng loạt trong khuôn kim loại, dùng vỏ gốm nhiều lớp từ bột chịu lửa tinh chế, kiểm soát độ ẩm phòng nhúng, nung vỏ trong lò có điều khiển nhiệt độ, và nhiều nơi rót trong chân không. Mục tiêu là hàng nghìn chi tiết giống nhau tới từng phần mười milimét.
Gần đây, mẫu cho đúc mẫu chảy còn có thể in 3D bằng nhựa hoặc sáp, giúp đúc thử vài chiếc mà không cần làm khuôn ép sáp. Đây là chỗ gặp nhau thú vị giữa nghề đúc lâu đời và công nghệ chế tạo bồi đắp.
Đúc mẫu chảy có những rủi ro an toàn nào?
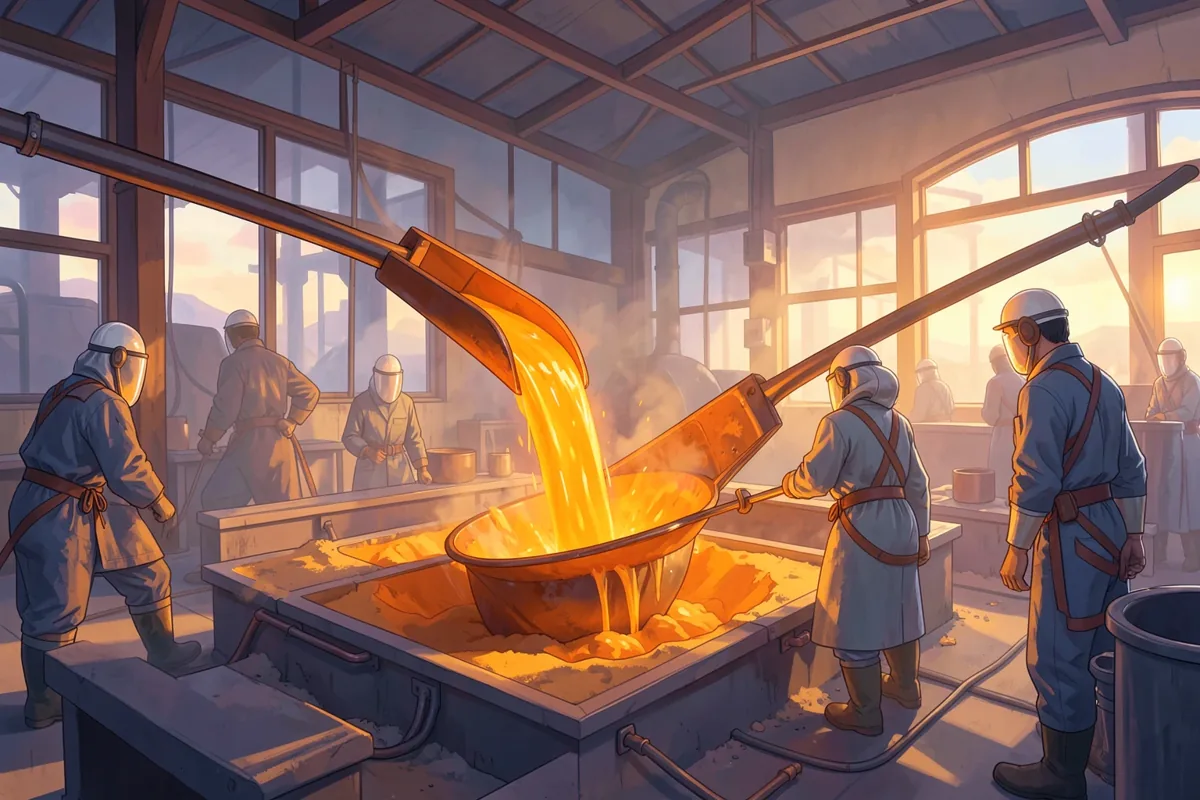
Vỏ gốm nung đỏ ở trên 900 °C rồi được rót kim loại vào, nên khu rót có nhiệt bức xạ rất mạnh; thợ mặc quần áo chống nhiệt, đeo mặt nạ có kính lọc và găng chịu nhiệt. Vỏ phải được nung kỹ: sáp hay ẩm còn sót lại gặp kim loại lỏng sẽ sinh khí và hơi đột ngột, làm kim loại phụt ngược. Bụi từ khâu phá vỏ gốm chứa silic mịn, cần hút bụi và khẩu trang lọc đạt chuẩn. Lò chân không có quy trình vận hành riêng và chỉ người được đào tạo mới đứng máy. Đây là quy trình của nhà máy, không phải thứ có thể làm thử trong nhà.
Câu hỏi thường gặp
Đúc mẫu chảy là gì?
Đúc mẫu chảy là làm mẫu bằng sáp, bọc nhiều lớp gốm thành vỏ cứng, nấu chảy sáp đi rồi rót kim loại vào vỏ gốm. Phương pháp này cho vật đúc chính xác, bề mặt mịn và đúc được cả hợp kim khó gia công.
Cánh tuabin máy bay được làm bằng gì?
Cánh tuabin vùng nóng thường làm bằng siêu hợp kim gốc niken, đúc mẫu chảy trong lò chân không, nhiều loại là đơn tinh thể. Cánh có đường làm mát rỗng bên trong và lớp phủ gốm cách nhiệt để chịu được dòng khí nóng hơn điểm chảy của chính nó.
Cánh tuabin đơn tinh thể là gì?
Là cánh mà toàn bộ kim loại chỉ gồm một tinh thể, không có ranh giới hạt. Ranh giới hạt là chỗ yếu khi kim loại chịu nóng và chịu lực lâu, nên bỏ được chúng giúp cánh chống rão tốt hơn nhiều.
Đúc mẫu chảy và đúc khuôn cát khác nhau thế nào?
Đúc khuôn cát rút mẫu ra và dùng lại, khuôn thô, hợp vật lớn. Đúc mẫu chảy làm chảy mẫu sáp, khuôn là vỏ gốm mịn, cho chi tiết nhỏ và vừa chính xác hơn nhưng mỗi mẻ tốn nhiều thời gian hơn.
Vì sao khớp nhân tạo hay được đúc mẫu chảy?
Hợp kim coban – crôm dùng cho khớp rất cứng và khó cắt gọt, nên đúc gần đúng hình bằng mẫu chảy rồi mài bóng mặt khớp là cách kinh tế và chính xác. Mỗi chiếc được kiểm tra kỹ và lưu hồ sơ truy xuất.