Đúc liên tục là cách biến thép lỏng thành phôi rắn không dứt: thép chảy từ thùng rót qua một thùng trung gian vào khuôn đồng không đáy được làm nguội bằng nước, đông thành một lớp vỏ mỏng, rồi bị kéo ra liên tục như một dải dài và được cắt thành từng đoạn phôi. Theo số liệu của Hiệp hội Thép Thế giới, hơn 95% thép thô toàn cầu hiện được đúc theo cách này. Nó thay thế gần hết cách đúc thỏi cũ vì ít hao hụt, tiết kiệm năng lượng, phôi đều hơn và chạy được hàng giờ không nghỉ.
Phôi thép là gì và có những loại nào?
Thép lỏng ra khỏi lò luyện chưa thể dùng ngay. Nó phải được đúc thành phôi, một khối rắn có hình dạng đơn giản, rồi mới đem cán thành thép thanh, thép cuộn, thép tấm, thép hình. Tuỳ sản phẩm cuối, phôi có ba dạng chính:
| Loại phôi | Tiết diện thường gặp | Cán thành |
|---|---|---|
| Phôi vuông nhỏ | Vuông khoảng 100–200 mm | Thép thanh vằn xây dựng, thép cuộn dây |
| Phôi vuông lớn, phôi chữ nhật | Cạnh từ khoảng 200 mm tới hơn 400 mm | Thép hình, ray, phôi rèn, thép thanh cỡ lớn |
| Phôi tấm | Dày khoảng 150–300 mm, rộng tới hơn 2 m | Thép cuộn cán nóng, thép tấm đóng tàu, tôn |
Một cây thép vằn trong cột nhà, một cuộn tôn lợp mái, một tấm thép vỏ tàu đều từng là một đoạn phôi ra từ máy đúc liên tục. Phôi vuông nhỏ phổ biến ở các nhà máy dùng lò điện nấu thép phế; phôi tấm là đầu vào của nhà máy cán nóng trong khu liên hợp lớn.
Máy đúc liên tục hoạt động như thế nào?
Thùng rót và thùng trung gian
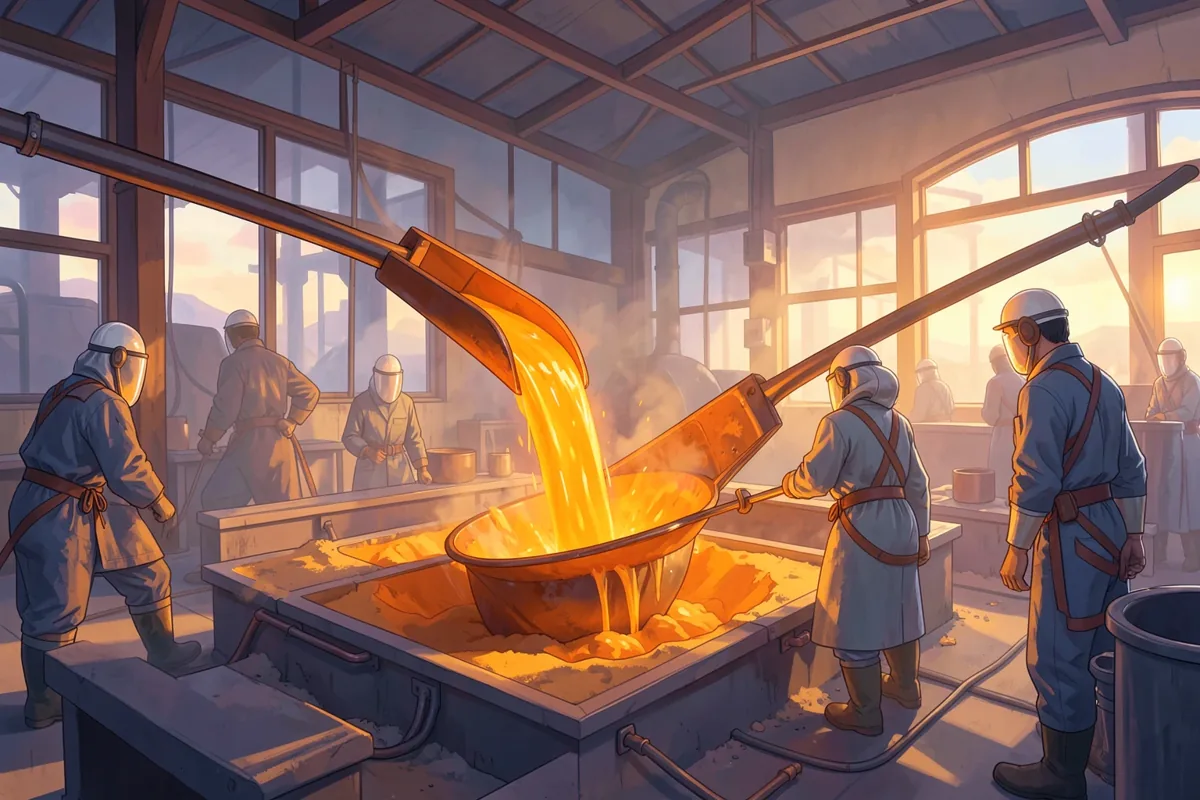
Thép lỏng từ lò luyện và lò tinh luyện được chứa trong thùng rót lớn, đặt trên một tháp xoay phía trên máy. Thép không chảy thẳng vào khuôn mà qua thùng trung gian, một máng chứa lót gạch chịu lửa. Thùng trung gian có ba việc: giữ một lượng thép đệm để khi thay thùng rót, dòng thép vào khuôn không bị đứt; chia thép cho nhiều dòng đúc cùng lúc; và cho xỉ, tạp chất có thời gian nổi lên. Dòng thép đi qua các ống chịu lửa ngập dưới mặt thép để không tiếp xúc không khí, tránh bị ôxy hoá trở lại.
Khuôn đồng làm nguội bằng nước
Trái tim của máy là khuôn đồng, cao chừng gần một mét, không có đáy. Có vẻ lạ khi dùng đồng (chảy ở khoảng 1.085 °C) để hứng thép lỏng nóng khoảng 1.550 °C, nhưng chính độ dẫn nhiệt rất cao của đồng là chìa khoá: nước lạnh chảy mạnh trong thành khuôn rút nhiệt nhanh tới mức mặt đồng chỉ ấm vài trăm độ, còn thép tiếp xúc với nó đông lại ngay thành một lớp vỏ.
Khuôn liên tục dao động lên xuống với biên độ nhỏ để vỏ thép không dính vào thành. Trên mặt thép lỏng trong khuôn, công nhân hoặc máy rải bột trợ dung khuôn: bột chảy thành một lớp xỉ mỏng bôi trơn giữa vỏ và khuôn, giữ nhiệt mặt thép và hút tạp chất nổi lên.
Vùng làm nguội thứ cấp
Khi ra khỏi đáy khuôn, phôi chỉ có một lớp vỏ rắn dày khoảng một đến hai xăng-ti-mét, bên trong vẫn là thép lỏng. Phôi đi tiếp qua một dãy dài các con lăn đỡ và các vòi phun nước hoặc sương nước – khí, gọi là vùng làm nguội thứ cấp. Lượng nước được điều chỉnh rất tinh: phun ít thì vỏ phình ra, phun quá mạnh thì bề mặt nứt.
Uốn, nắn thẳng và cắt
Đa số máy hiện đại có dạng cong: phôi đi xuống thẳng đứng từ khuôn, uốn dần theo một cung tròn rồi được nắn nằm ngang. Thiết kế này giúp máy thấp hơn nhiều so với máy thẳng đứng hoàn toàn. Khi phôi đã đông đặc hết ruột, mỏ cắt khí ôxy – nhiên liệu chạy theo phôi và cắt nó thành từng đoạn dài vài mét đến hơn chục mét. Phôi được đẩy ra sàn làm nguội, hoặc đưa nóng thẳng sang nhà máy cán để tiết kiệm năng lượng nung lại.
Vì sao đúc liên tục thay được đúc thỏi?
Trước khi có đúc liên tục, thép lỏng được rót vào những khuôn gang lớn để thành thỏi, chờ nguội, tháo khuôn, nung lại trong lò giếng rồi cán phá thành phôi. Cách này tốn nhiều bước và nhiều hao hụt.
| Tiêu chí | Đúc thỏi | Đúc liên tục |
|---|---|---|
| Hao hụt kim loại | Phải cắt bỏ phần đầu thỏi có rỗ co và phần đáy, hao hụt đáng kể | Chỉ cắt đầu và cuối của cả một mẻ dài, hao hụt nhỏ hơn nhiều |
| Năng lượng | Phải nung lại thỏi nguội trước khi cán phá | Phôi ra gần đúng tiết diện, có thể cán nóng ngay |
| Độ đồng đều | Thành phần lệch nhiều giữa đầu, giữa và đáy thỏi | Phôi đều suốt chiều dài |
| Nhân công và mặt bằng | Nhiều khuôn, nhiều cẩu, nhiều thao tác | Tự động hoá cao |
Ý tưởng đúc thép liên tục đã có từ thế kỷ 19, nhưng khó khăn kỹ thuật lớn đến mức phải tới những năm 1950 máy đúc liên tục thép mới chạy được ở quy mô công nghiệp. Mốc đột phá là khuôn dao động, giúp vỏ thép không bị dính và xé rách. Từ thập niên 1970–1980, các nước sản xuất thép lớn chuyển gần như hoàn toàn sang đúc liên tục. Ngày nay đúc thỏi chỉ còn cho những sản phẩm đặc biệt như thỏi rất lớn để rèn trục máy phát điện hay vỏ bình áp lực.
Một mẻ đúc liên tục kéo dài bao lâu?
Một thùng rót thường chứa từ vài chục tới vài trăm tấn thép và đúc hết trong khoảng gần một giờ hoặc hơn, tuỳ cỡ máy. Điểm hay là máy không dừng khi thùng rót cạn: tháp xoay đưa thùng mới vào vị trí trong lúc thùng trung gian vẫn còn thép đệm. Nhiều thùng nối tiếp nhau như vậy gọi là đúc chuỗi, có thể kéo dài nhiều giờ, cho ra một dải phôi dài hàng chục kilômét nếu nối liền lại. Thứ giới hạn chuỗi là độ mòn của gạch thùng trung gian và ống rót.
Tốc độ kéo phôi phụ thuộc vào tiết diện: phôi vuông nhỏ có thể chạy vài mét mỗi phút, phôi tấm dày chậm hơn, khoảng một đến hai mét mỗi phút. Phôi càng dày thì ruột lỏng càng sâu, cần đường máy dài hơn để đông hết trước khi cắt.
Đúc liên tục có thể gặp sự cố gì?
Sự cố đáng sợ nhất là thủng vỏ phôi: lớp vỏ rắn mỏng ở đáy khuôn bị rách, thép lỏng bên trong trào ra máy. Nguyên nhân có thể là vỏ dính vào khuôn, bột trợ dung không đều, tốc độ kéo quá nhanh hoặc thép quá nóng. Hậu quả là máy phải dừng, thép đông cứng giữa các con lăn phải cắt dỡ, và nguy cơ cho người đứng gần. Vì thế khuôn hiện đại có hàng loạt cặp nhiệt điện gắn trong thành đồng, phần mềm theo dõi kiểu nhiệt độ bất thường và tự giảm tốc độ kéo trước khi vỏ rách.
Các lỗi chất lượng thường gặp của phôi đúc liên tục gồm nứt dọc, nứt ngang ở góc, rỗ khí dưới bề mặt, lõi phôi bị thiên tích (một số nguyên tố dồn về giữa) hoặc có rỗ nhỏ ở tâm. Nhà máy kiểm tra bằng cách cắt lát mẫu ngang phôi, tẩm axit để hiện vân tổ chức, so với thang chuẩn.
Ngoài thép, kim loại nào khác cũng được đúc liên tục?
- Đồng: dây đồng làm cáp điện bắt đầu từ thanh đồng đúc liên tục trên bánh xe quay, rồi cán và kéo thành sợi.
- Nhôm: thỏi nhôm cho ép đùn nhôm định hình và tấm nhôm thường được đúc bán liên tục, kim loại chảy vào khuôn nông có đáy rút dần xuống; ngoài ra còn đúc băng nhôm mỏng giữa hai trục làm nguội.
- Thép băng mỏng: các công nghệ đúc phôi tấm mỏng và đúc băng giữa hai trục làm nguội cho phép bỏ bớt công đoạn cán nóng, tiết kiệm năng lượng hơn nữa.
Ở gần máy đúc liên tục nguy hiểm thế nào?
Sàn đúc là nơi thép lỏng khoảng 1.550 °C được chuyển qua lại liên tục, thùng rót nặng hàng trăm tấn treo trên cao, và lượng nước làm mát rất lớn chạy ngay bên dưới. Hai thứ không được gặp nhau là thép lỏng và nước đọng: thủng vỏ phôi rơi vào vũng nước có thể gây nổ hơi. Công nhân sàn đúc mặc quần áo chống nhiệt, mũ có tấm che mặt, giày cổ cao, và tuân thủ vùng cấm đứng dưới thùng rót. Người tham quan khu liên hợp gang thép chỉ được đi trên lối riêng, sau kính hoặc lan can, theo hướng dẫn của nhà máy.
Câu hỏi thường gặp
Đúc liên tục là gì?
Đúc liên tục là cho thép lỏng chảy liên tục vào khuôn đồng không đáy được làm nguội bằng nước, đông thành vỏ rồi kéo ra thành một dải phôi dài và cắt thành đoạn. Hơn 95% thép thô thế giới hiện được đúc theo cách này.
Phôi thép là gì?
Phôi thép là khối thép rắn có hình dạng đơn giản như vuông, chữ nhật hoặc tấm, đúc ra từ thép lỏng để đem cán tiếp thành thép thanh, thép cuộn, thép tấm. Phôi vuông nhỏ thường thành thép xây dựng, phôi tấm thành thép cuộn cán nóng.
Vì sao khuôn đúc liên tục làm bằng đồng?
Đồng dẫn nhiệt rất tốt nên nước làm mát trong thành khuôn rút nhiệt nhanh, giữ mặt đồng ở nhiệt độ thấp hơn nhiều so với thép lỏng. Nhờ vậy thép tiếp xúc khuôn đông lại thành vỏ ngay mà khuôn không bị chảy.
Thùng trung gian trong đúc liên tục để làm gì?
Thùng trung gian giữ một lượng thép đệm để thay thùng rót không làm đứt dòng, chia thép cho nhiều dòng đúc và cho xỉ, tạp chất nổi lên trước khi thép vào khuôn.
Đúc thỏi còn được dùng không?
Còn, nhưng ít. Đúc thỏi chủ yếu dành cho những khối thép rất lớn hoặc thép đặc biệt, chẳng hạn thỏi để rèn trục máy phát điện, trục cán hay vỏ bình áp lực dày.