Sau khi phá khuôn, vật đúc chưa dùng được ngay: nó còn dính cát, còn nguyên hệ thống rót và đậu ngót, có ba-via ở mặt phân khuôn và bề mặt thô. Xưởng phải làm sạch cát và lõi, phun bi, cắt đậu rót, mài ba-via, nhiệt luyện nếu cần, rồi gia công tinh các mặt lắp ghép trên máy CNC và kiểm tra lần cuối. Với nhiều xưởng, các khâu sau đúc này chiếm thời gian và nhân lực ngang hoặc hơn cả khâu nấu và rót.
Phá khuôn và lấy lõi ra thế nào?
Với khuôn cát, hòm khuôn được đặt lên sàng rung phá khuôn: rung mạnh làm khối cát vỡ vụn và rơi qua lưới, vật đúc ở lại phía trên. Cát rơi xuống được đưa đi làm nguội, sàng, tái sinh. Thời điểm phá khuôn quan trọng: phá quá sớm khi vật đúc còn quá nóng, gang và thép dễ bị nứt hoặc cong do nguội không đều; để quá lâu thì chiếm chỗ trên dây chuyền.
Lõi cát bên trong các lòng rỗng khó lấy hơn. Lõi được thiết kế để mất độ bền sau khi chịu nhiệt, nên rung và gõ là phần lớn cát chảy ra. Những lõi phức tạp như áo nước thân động cơ có thể cần máy rung chuyên dụng, phun nước áp lực cao, hoặc nung vật đúc để chất dính cháy hết rồi mới rung cát ra. Với vật đúc mẫu chảy, vỏ gốm được đập, rung, phun nước áp lực cao; lõi gốm được hoà tan trong dung dịch kiềm nóng.
Phun bi làm sạch bề mặt để làm gì?
Sau khi rung, bề mặt vật đúc vẫn còn lớp cát cháy dính, vảy ôxít và màu sẫm. Máy phun bi bắn hàng tấn viên bi thép nhỏ hoặc hạt thép góc cạnh vào vật đúc với tốc độ cao, bằng bánh quay ly tâm hoặc khí nén. Bi đánh bật cát và ôxít, để lại bề mặt kim loại sạch, xám mờ đều.
- Vật đúc nhỏ: cho vào thùng quay hoặc băng tải lật, bi phun từ trên xuống trong lúc vật đúc đảo liên tục.
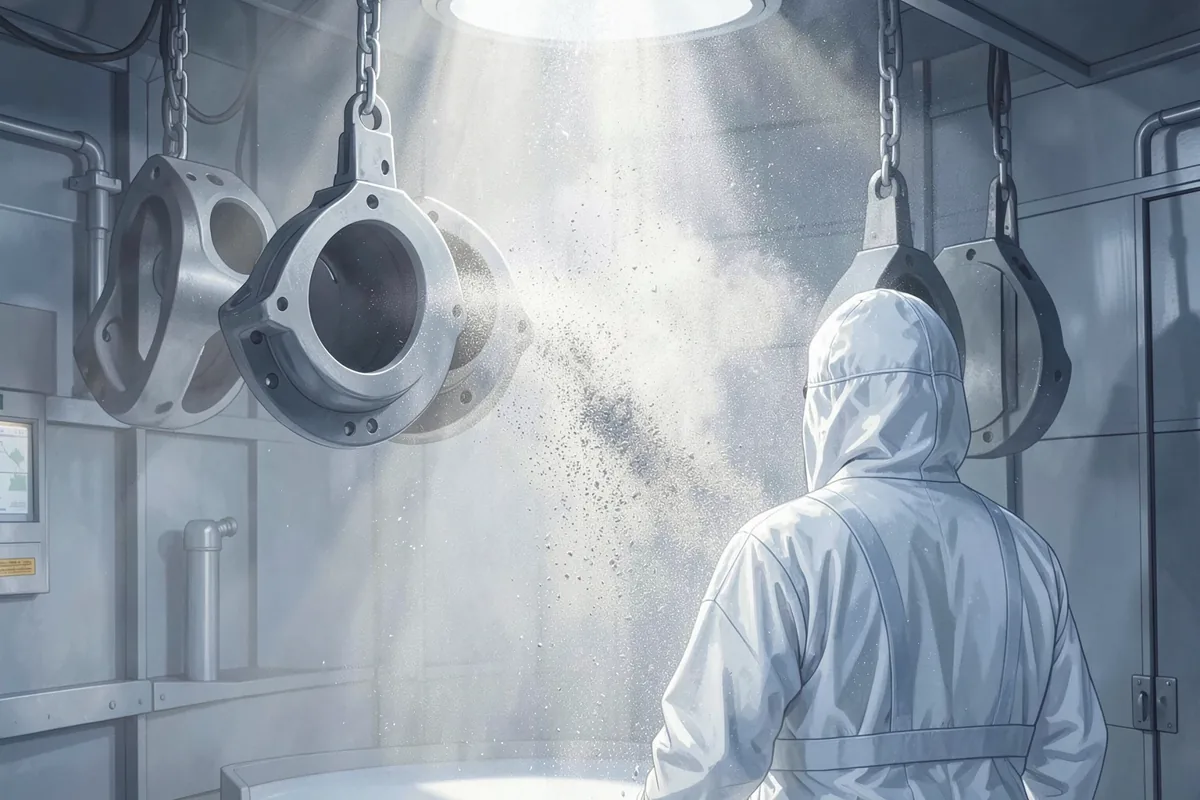
- Vật đúc vừa: treo trên móc, quay chậm trong buồng phun.
- Vật đúc rất lớn: thợ mặc bộ đồ kín có cấp khí sạch, cầm vòi phun trong buồng phun riêng.
Phun bi còn có lợi phụ: tạo ứng suất nén nhẹ trên bề mặt, giúp chi tiết bền mỏi hơn, và tạo độ nhám vừa phải để sơn bám tốt. Với vật đúc nhôm, xưởng thường dùng bi thép không gỉ hoặc hạt nhôm để không để lại gỉ sắt trên bề mặt.
Đậu rót, đậu ngót được cắt bỏ bằng cách nào?
Cách cắt phụ thuộc vào vật liệu, vì mỗi kim loại "phản ứng" khác nhau khi bị tác động.
| Vật liệu | Cách cắt đậu thường dùng | Lý do |
|---|---|---|
| Gang xám | Đập gãy bằng búa hoặc nêm thuỷ lực | Gang xám giòn, cổ đậu được thiết kế thắt lại để gãy gọn |
| Gang cầu | Đập gãy với cổ đậu nhỏ, hoặc cắt bằng đĩa mài | Dẻo hơn gang xám, đập có thể gãy lẹm vào vật đúc |
| Thép đúc | Cắt bằng mỏ cắt khí, cắt hồ quang thổi khí, cưa | Dẻo dai, không đập gãy được |
| Hợp kim nhôm | Cưa vòng, cưa đĩa, máy ép cắt có khuôn | Mềm, dễ cưa, chảy dính nếu cắt bằng nhiệt |
| Đồng thiếc, đồng thau | Cưa, cắt đĩa | Phần cắt bỏ được nấu lại |
Cắt đậu bằng nhiệt trên thép đúc để lại vùng bị ảnh hưởng nhiệt và một mẩu thừa, sau đó phải mài phẳng. Toàn bộ đậu rót, đậu ngót, mẩu cắt đều quay lại lò nấu, nên thực tế lượng kim loại nấu ra lớn hơn khá nhiều so với khối lượng vật đúc thành phẩm. Tỷ lệ giữa vật đúc tốt và tổng kim loại rót là một chỉ số hiệu quả mà xưởng nào cũng theo dõi.
Mài ba-via là gì và có thể tự động hoá không?
Ba-via là lớp kim loại mỏng tràn ra theo khe giữa hai nửa khuôn, quanh gối lõi hoặc lỗ thoát khí. Ngoài ba-via, vật đúc còn có vết cắt đậu, gờ nhỏ, cát cháy cứng ở góc. Tất cả phải được mài đi để chi tiết đúng hình và an toàn khi cầm nắm.
Mài thủ công dùng máy mài cầm tay, máy mài đá treo hoặc máy mài đứng. Đây là công việc nặng nhọc: bụi kim loại và bụi đá mài, tiếng ồn lớn, rung truyền vào tay. Xưởng hiện đại dần chuyển sang rô bốt mài hoặc máy mài chuyên dụng có đồ gá cho từng mã chi tiết, nhất là với sản phẩm số lượng lớn như đĩa phanh, nắp hố ga, chi tiết ô tô. Thợ mài thủ công vẫn cần cho vật đúc lớn, số lượng ít hoặc hình dạng thay đổi liên tục.
Với vật đúc áp lực nhôm, ba-via và túi tràn được cắt một lần bằng máy ép cắt có khuôn cắt riêng, sau đó đánh ba-via tinh bằng rung mài trong thùng có đá mài nhựa.
Vì sao nhiều vật đúc phải nhiệt luyện sau khi đúc?
Vật đúc ra khỏi khuôn thường mang ứng suất dư do các phần nguội không đều, và tổ chức kim loại chưa tối ưu cho việc sử dụng. Nhiệt luyện sau đúc nhằm điều chỉnh những điều này. Một vài ví dụ phổ biến:
- Ủ khử ứng suất cho thân máy gang xám: nung chậm tới khoảng 500–600 °C, giữ rồi nguội chậm, để thân máy không cong vênh dần sau khi gia công.
- Ủ phá cacbit cho gang bị hoá trắng ở vách mỏng: nung cao hơn để cacbit cứng giòn phân huỷ, giúp gia công được.
- Thường hoá hoặc trui và ram cho thép đúc chịu tải. Trui là nung thép tới nhiệt độ nhất định rồi làm nguội thật nhanh để thép cứng hơn; ram là nung lại ở nhiệt độ thấp hơn để giảm giòn.
- Nhiệt luyện hoá bền nhôm cho bánh xe hợp kim, càng xe: nung dung dịch khoảng trên 500 °C, làm nguội nhanh trong nước, rồi hoá già ở khoảng 150–200 °C để nhôm cứng và bền lên rõ rệt.
Chi tiết về từng cách nhiệt luyện được trình bày ở danh mục hàn, cắt và nhiệt luyện. Điều cần nhớ ở đây là nhiệt luyện nằm trước gia công tinh, vì nó có thể làm vật đúc biến dạng nhẹ.
Gia công tinh vật đúc trên máy CNC diễn ra thế nào?
Vật đúc được thiết kế với lượng dư gia công ở những mặt cần chính xác: mặt lắp ghép, lỗ trục, mặt làm kín, lỗ ren. Bước gia công biến một vật đúc thô thành chi tiết lắp được vào máy.
- Chọn chuẩn: vài điểm trên bề mặt đúc thô được chọn làm chuẩn kẹp và đo, quy định sẵn trong bản vẽ.
- Gia công mặt chuẩn: phay một hai mặt đầu tiên để làm chuẩn cho các nguyên công sau.
- Gia công các mặt còn lại: phay, khoan, doa, tarô ren trên trung tâm gia công CNC, thường trong một hai lần gá.
- Đo kiểm: máy đo toạ độ kiểm kích thước, độ phẳng, độ đồng tâm theo bản vẽ.
Đây cũng là lúc lỗi ẩn bên trong có thể lộ ra: dao cắt trúng một túi rỗ ngay dưới bề mặt, hoặc một điểm cứng do gang hoá trắng làm mẻ dao. Vì thế giữa xưởng đúc và xưởng gia công luôn có trao đổi qua lại; một mẻ đúc có vấn đề thường bị phát hiện ở khâu này.
Khâu hoàn thiện cuối cùng gồm những gì?
Trước khi giao, vật đúc thường trải qua thêm vài bước: thử kín với vỏ chứa chất lỏng; sơn lót chống gỉ cho gang, thép; anod hoá hoặc sơn tĩnh điện cho nhôm; khắc mã lô để truy xuất nguồn gốc. Chi tiết quan trọng đi kèm phiếu kiểm tra gồm thành phần hoá học từ máy phân tích quang phổ, độ cứng, cơ tính của mẫu thử đúc kèm, và kết quả kiểm tra không phá huỷ.
Khu làm sạch và mài có những nguy cơ gì cho người lao động?
Khu làm sạch là nơi có nhiều nguy cơ sức khoẻ lâu dài nhất trong xưởng đúc. Bụi silic từ cát cháy và vỏ gốm có thể gây bệnh bụi phổi silic nếu hít lâu năm; tiếng ồn từ sàng rung, búa đập, máy mài dễ gây điếc nghề nghiệp; rung từ máy mài cầm tay lâu ngày ảnh hưởng mạch máu và thần kinh ở bàn tay. Đá mài vỡ khi quay nhanh có thể văng mảnh. Xưởng đạt chuẩn có hút bụi tại nguồn, buồng phun bi kín, che chắn đá mài, đo tiếng ồn và bụi định kỳ. Thợ đeo khẩu trang lọc bụi, nút tai, kính, tấm che mặt, găng chống rung, và được khám sức khoẻ nghề nghiệp hằng năm.
Câu hỏi thường gặp
Ba-via trong đúc là gì?
Ba-via là lớp kim loại mỏng tràn ra theo khe giữa hai nửa khuôn, quanh gối lõi hoặc lỗ thoát khí. Ba-via được mài bỏ hoặc cắt bằng máy ép để chi tiết đúng hình và an toàn khi cầm.
Phun bi vật đúc để làm gì?
Phun bi bắn viên bi thép nhỏ vào bề mặt vật đúc với tốc độ cao để đánh sạch cát cháy và ôxít. Nó còn tạo ứng suất nén nhẹ giúp chi tiết bền mỏi hơn và tạo độ nhám giúp sơn bám tốt.
Vì sao gang xám có thể đập gãy đậu rót?
Gang xám giòn do graphit vảy, nên cổ đậu được thiết kế thắt nhỏ để chỉ cần đập là gãy gọn. Thép đúc dẻo dai hơn nhiều nên phải cắt bằng mỏ cắt hoặc cưa.
Vật đúc có cần nhiệt luyện không?
Nhiều vật đúc cần. Ủ khử ứng suất giúp thân máy không cong vênh, thường hoá hoặc trui và ram giúp thép đúc bền, còn nhiệt luyện hoá bền làm nhôm đúc cứng và bền hơn rõ rệt.
Lượng dư gia công là gì?
Lượng dư gia công là lớp kim loại chừa thêm vài milimét ở những mặt cần chính xác của vật đúc. Lớp này sẽ được phay, tiện, doa bỏ trên máy để đạt kích thước và độ nhẵn theo bản vẽ.